
「開模前想先看一個跟量產品長得一模一樣的樣品」——這就是外觀模型。外觀模型要的是看起來對、摸起來對,不一定要能動,所以它花的工夫跟功能原型完全不同。
這篇把外觀模型製作拆開講:它跟概念模型、功能原型差在哪、什麼時候需要、製程怎麼配、表面處理與 CMF 怎麼確認、分件與交期怎麼排,以及送件要準備什麼。
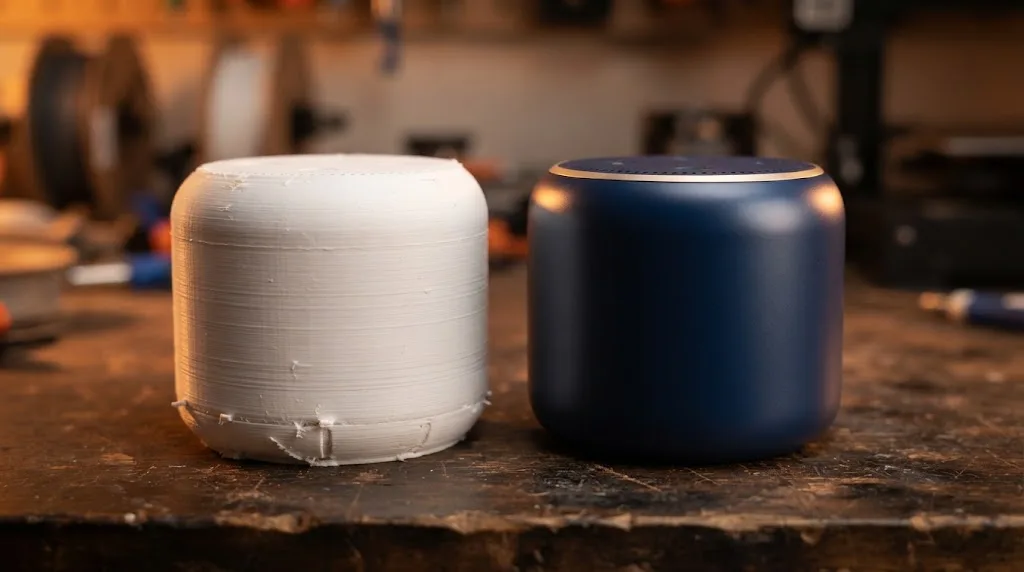
先講結論:外觀模型像不像,七成看表面處理。列印只是打底,真正決定質感的是補土、噴漆與細節收尾。
本文目錄
外觀模型製作前先搞懂:看起來像,不一定會動
產品開發過程中常見三種模型,名字很像,目的完全不同。外觀模型(也有人叫外觀手板、外觀樣品)負責回答「長得對不對」,不負責回答「能不能用」。
| 模型類型 | 要回答的問題 | 重點 |
|---|---|---|
| 概念模型 | 比例、體積、手感對不對 | 快、便宜、可以多做幾版 |
| 外觀模型 | 看起來和量產品一不一樣 | 表面、顏色、接縫、細節 |
| 功能原型 | 能不能裝、能不能動、撐不撐得住 | 材料、公差、結構 |
三者可以合併,但要先講清楚這一版主要驗證什麼。想同時兼顧外觀與功能,成本和交期都會往上疊。概念階段怎麼做整理在產品開發概念模型,功能驗證則看功能性原型驗證。
什麼時候需要外觀模型
外觀模型通常出現在設計接近定案、還沒開模的階段。常見的用途有這幾種:
- 開模前外觀定案——模具一開就很難改,先用外觀模型讓所有人對一次
- 客戶或主管簽樣——比看算圖更直覺,顏色與比例的爭議當場就能收斂
- 拍照、募資與展會——量產品還沒出來,先用外觀模型拍形象照、上展台
- 通路與提案——拿實體去談,說服力比簡報高很多
舉個常見的情境:一台桌上型設備的外殼,設計師、業務和客戶對「這個灰色」「這個圓角」各有想像,看算圖怎麼討論都對不齊;一個上好漆的實體樣品放到桌上,十分鐘就能定案,省下的是好幾輪來回修改的時間。
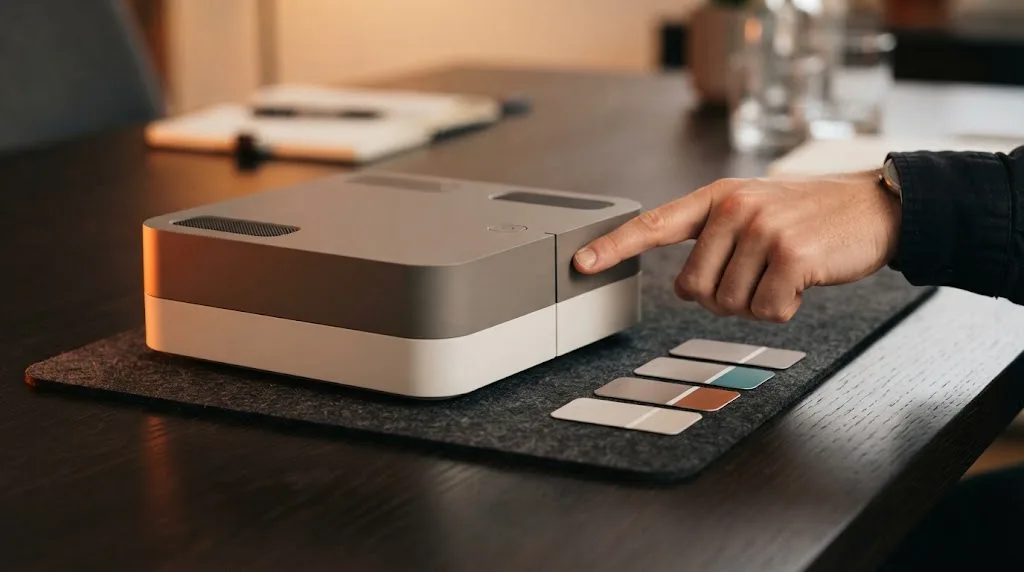
如果只是要確認大小和手感,用概念模型就夠了,不必一開始就做到外觀模型的完成度。它的工時大多在表面處理,太早做,改一次設計就是重來一次。
精度要花在看得到的地方
這類模型的精度要求跟功能件不一樣。重點是看得到的 A 面要完美,看不到的內部可以簡化。內部的卡扣、肋條、螺柱,如果評審時不會打開看,往往可以省略或做成實心。
反過來,有幾個地方一定要做對:
- 接縫與分模線——量產品的上下殼縫隙、分模線位置,外觀模型最好照實呈現
- 圓角與倒角——邊緣的圓角大小決定產品看起來精緻還是粗糙
- 按鍵、開孔與 logo——這些小細節最常被拿來檢查,也最容易露出列印痕跡
要注意的是,「看得到」要以實際使用情境判斷。放在桌上展示的產品,底部通常不重要;會被拿起來把玩的手持產品,底部與握把內側就是 A 面。拍照用的樣品則要看鏡頭會拍到哪些角度。
送件時標出哪些面是 A 面,我們會依此安排擺放方向,讓支撐痕落在看不到的面,後面的打磨量也會少很多。
外觀模型的製程怎麼配
常見的做法是依尺寸與細節要求選製程,一個模型裡混用也很常見:
| 製程 | 適合的部分 | 要注意的地方 |
|---|---|---|
| 光固化 | 小型外殼、按鍵、細節多的零件 | 表面細緻、打磨量少;尺寸受料槽限制 |
| FDM | 大型外殼、底座、結構件 | 層紋明顯,表面處理工時較高 |
| 光固化透明樹脂 | 燈罩、視窗、透明蓋 | 要拋光才會透,見透明樹脂零件怎麼做 |
尺寸比例也要先決定。外觀定案與簽樣建議做 1:1,比例縮小後,圓角、縫隙與按鍵的感覺都會失真;只是展示或攜帶方便,才考慮縮比。大型產品做 1:1 時,會用大尺寸 FDM 拆件列印再拼接。
造峯自有設備是 FDM 與光固化,外觀模型多數可以在自己的產線完成;需要其他製程的零件,由集團協力承接,我們負責整合。
表面處理決定像不像
它和一般列印件最大的差別,在於表面處理做到哪一步。標準流程是:去支撐 → 分段打磨 → 補土 → 底漆 → 再修一輪 → 噴漆 → 視需要上保護漆。
補土和打磨是工時最多的一段,也是最省不得的一段。層紋或支撐痕在原色件上看不太出來,一噴上亮面漆就全部現形。塗裝的工序與工時怎麼抓,整理在模型上色代工的工序對照。
光固化件與 FDM 件的處理量差很多。光固化件表面本來就細,主要是去支撐點與輕打磨;FDM 件層紋明顯,要多一到兩輪補土。大型外殼用 FDM 印省時間,代價就是表面處理的工時,報價時會把兩段分開列,你看得出錢花在哪裡。
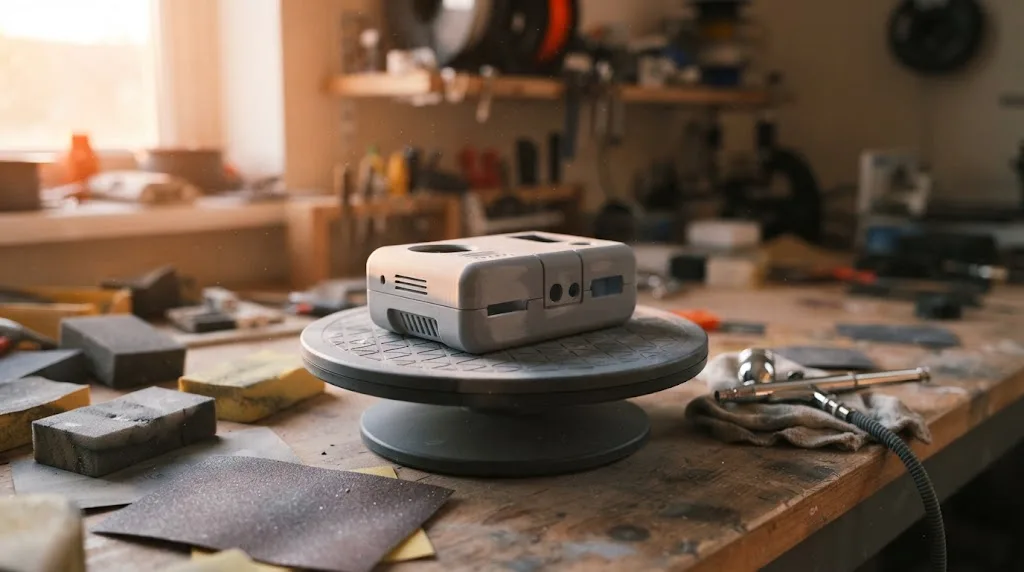
有文字或 logo 的位置,用手繪很難做到俐落,改用 UV 直噴可以直接印上去,邊緣乾淨、每件一致,詳見UV 直噴服務。
CMF 確認:顏色、材質感與表面
CMF 指的是顏色(Color)、材質(Material)與表面處理(Finish)。外觀模型最常被拿來確認的就是 CMF,所以這三件事要在送件時講清楚:
- 顏色——提供色號或實體色票最準;不同底色與材質會影響顯色,要求精準時先打一片色板確認
- 光澤——亮面、半光還是霧面,同一個顏色在不同光澤下看起來差很多
- 材質感——金屬感用金屬色噴漆模擬,造峯目前不提供電鍍;量產品的咬花紋理可以用漆面模擬接近的觸感,但不會跟模具咬花完全一樣
還有一個常被忽略的變數:評審在什麼燈光下看。辦公室日光燈、展場投射燈和戶外自然光,同一個顏色看起來都不一樣。重要的配色決策,盡量在接近實際使用的光線下確認。
建議把外觀模型的 CMF 結果拍照記錄下來,連同色號與光澤一起交給量產端,開模後的首件才有東西可以比對。
照量產零件拆件
拆件最好照量產時的零件拆法:上殼、下殼、按鍵、透明件分開做,各自塗裝後再組裝,分色邊界最乾淨,接縫位置也跟量產品一致。
量產品如果有軟膠按鍵或止滑墊,外觀模型可以用彈性材料另外列印再組裝,摸起來的軟硬感會更接近量產品;只看外形的話,用硬質材料噴上霧面漆模擬也可以。
要反覆拆裝展示的外觀模型,可以在內部加磁鐵或螺絲固定;只拍照用的,黏合固定比較穩。大型產品超過單次成形範圍時,會在不顯眼的位置拆件拼接。配合位置的間隙要把漆厚算進去,做法見3D列印組裝間隙怎麼留。
拆件還有一個好處:零件分開噴,遮蔽工時少很多。一體列印的外殼要做雙色,得一層層貼遮蔽膠帶,邊界還容易滲色;分件做則是各噴各的,組起來就是乾淨的分色線,跟量產品的雙色射出看起來最接近。
交期要從評審日往回推
交期主要卡在表面處理:補土、底漆、色漆每一層都要乾透才能做下一層,這一段沒辦法靠加班壓縮。所以我們不給固定天數,會依尺寸、件數與表面要求個別報。
比較穩的排法,是從評審日、拍攝日或展期往回推:先留塗裝與組裝的時間,再看列印最晚什麼時候要開始,最後才是設計凍結的日期。設計凍結前多改一版很正常,凍結後再改,前面的表面處理就要重做。
如果同時要做好幾套配色,同一個造型的不同配色可以一起排:列印與前處理一次做完,只有噴漆分開,比分批做省時間。配色方案還沒定的話,也可以先做一套白模加幾片色板,讓評審在實物上比較。
時程真的很趕時,可以考慮先交一套「列印+底漆」的灰模給內部看比例與細節,同時進行色彩確認,等配色定案再噴最終的面漆,兩條線並行能省下不少時間。
送件前要準備的資料
報價與交期,取決於你給的資訊有多完整。請一起附上:
- 3D 檔——STEP 或 STL,能分件更好
- A 面標示——哪些面是外觀面,哪些看不到可以簡化
- CMF 資料——色號或色票、光澤、材質感,有參考品更好
- 用途與數量——評審、拍照還是展會;要幾套、要不要能拆裝
- 關鍵日期——評審、拍攝或展期是哪一天
手上只有算圖或手繪草圖、還沒有可列印的 3D 檔,可以先從3D模型製作開始,建模時就把分件、A 面與接縫位置一起規劃好。
檔案本身怎麼檢查,可以先看3D列印圖檔送件前七項檢查;外觀模型連同其他打樣件,可以一起交給3D列印代工窗口安排。
外觀模型之後:功能驗證與開模
外觀定案之後,接下來通常是功能驗證、試產,最後才開模。這個階段確認的是「長相」,不能取代結構與裝配的驗證;外觀過關不代表可以直接開模。
外觀模型留下來也有用:它可以當成量產首件的外觀比對樣,顏色、光澤、接縫都有實物可以對照,比只看規格書清楚得多。
開模前還能怎麼省,整理在開模前如何降低成本;小批量試產怎麼規劃,可以看小批量試產規劃。把外觀、功能和試產分開驗證,每一階段只驗一件事,總成本反而最低。
要做外觀模型嗎?
把 3D 檔、A 面標示、色號或色票、光澤要求、數量與評審日期傳過來,我們會依尺寸與細節配製程,並從日期往回推排出列印與塗裝時程。高雄造峯工藝設有展示空間,可預約帶樣品現場對色。
LINE 傳件況給我們看FAQ 常見問題
Q1:外觀模型和功能原型差在哪裡?
外觀模型負責確認長得對不對:表面、顏色、接縫與細節;功能原型負責確認能不能裝、能不能動、撐不撐得住。兩者可以合併,但要先講清楚這一版主要驗證什麼。
Q2:外觀模型可以做到跟量產品一樣嗎?
看得到的外觀可以做到非常接近,包含顏色、光澤、接縫與 logo;但材料與內部結構通常不同,強度與耐用度不能拿來當量產品的驗證。
Q3:外觀模型可以指定顏色嗎?
可以。請提供色號或實體色票,要求精準時我們會先打一片色板確認。不同底色、材質與光澤都會影響顯色,指定時連光澤一起講最準。
Q4:外觀模型可以做電鍍質感嗎?
造峯目前不提供電鍍。需要金屬質感時用金屬色噴漆模擬,亮面或霧面都可以做,展示與拍照用途通常已經足夠。
Q5:外觀模型大概要多久?
主要看尺寸、件數與表面要求。表面處理每一層都要乾透才能做下一層,這段無法壓縮,所以會依案子個別報;有評審或展期的案子建議從日期往回推、儘早提出。
Q6:只有算圖沒有 3D 檔可以做外觀模型嗎?
可以先從建模開始。提供算圖、尺寸與各角度參考,我們可以協助建立 3D 模型,再接著做外觀模型。
延伸閱讀
本文由造峯工藝技術團隊整理撰寫