
列印失敗,多數時候問題不在機器,而在模型本身的設計——支撐怎麼放、壁厚夠不夠、內部結構排不排得掉粉料與殘液。
這一區整理設計階段就該處理掉的問題,以及造峯的建模與改檔服務。
建模與設計的幾個關鍵
沒有 3D 檔可以做嗎?
可以。從照片、手繪、工程圖或實物都能開始。實物可以走 3D 掃描逆向建模,尤其是停產零件或沒有圖面的舊件。
檔案有問題,你們可以修嗎?
可以。常見的破面、法線翻轉、非流形邊、厚度不足,我們會在列印前處理掉。
但要說清楚:修檔是讓它印得出來,不是重新設計。如果原始模型的結構本身不可行(例如懸空過大、壁厚低於材料極限),會回頭跟你討論改設計。
壁厚要留多少?
沒有單一數字,取決於材料與件的受力。經驗值:光固化外觀件約 1.5–2mm、FDM 功能件約 2–3mm 起跳,需要承力的部位再往上加。
太薄會在後處理或脫模時破裂,太厚則浪費材料與時間,大件還會因為收縮不均而變形。
為什麼支撐這麼重要?
支撐沒放好,輕則表面留下難處理的支撐點,重則整件脫落失敗。大面積支撐面最難處理——黏不住會掉,黏太緊會拆壞件。
而且每種材料的特性不同、每個物件的支撐也不同,參數要一輪一輪試。看支撐結構設計技巧 →
打算之後量產,設計要先注意什麼?
如果未來要走射出成型,從第一個原型就要把拔模角、肉厚均勻、避免倒鉤想進去,否則原型驗證通過了、開模時才發現要大改。
內部有複雜結構或中空,印得出來嗎?
印得出來,但要留排料孔。封閉的中空結構在光固化會積殘液、在粉床製程會困住粉,不但清不乾淨,後續還可能滲出來。
3D列印組裝間隙怎麼留?FDM與樹脂的建議值與送件重點
3D列印組裝間隙是兩個配合件之間預留的空隙,決定件裝不裝得進、會不會晃。本文整理FDM與樹脂的單邊建議值、孔軸卡扣的眉角與測試片校正方法。
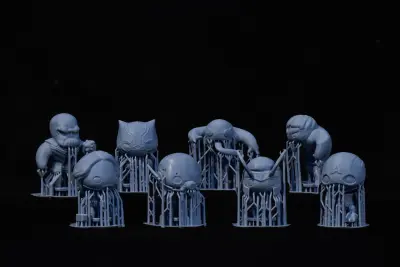
模型支撐結構設計技巧:減少浪費、提升成功率的關鍵細節
有次我幫客戶列印一個複雜的雕塑,支撐結構設計得太保守,結果拆支撐時直接把模型的手臂掰斷。那一刻我才真正明白,支撐不是「越多越穩」,而是要恰到好處。今天就跟你聊聊我多年踩坑後總結的支撐結構設計技巧,讓你少花材料、少花時間,模型還更好拆。
設計適合量產的 3D 模型技巧:從第一個原型就想好生產線
我曾經幫一家家電公司做打樣,第一版 3D 模型外觀完美,但一顆零件要印 14 小時,還得人工拆支撐半小時。那一刻我就知道,如果不改設計,這東西根本沒法量產。經過幾輪調整,我們把列印時間壓到 3 小時,還能一次同批印 8 件。這篇文章,就用我的經驗告訴你,如何在設計階段就讓 3D 模型更適合量產。
複雜內部結構設計與列印注意事項:我踩過的坑與避坑方法
有一次,我幫一個科研團隊設計一個內部有交錯管道的模型。外觀看起來簡單,但內部像迷宮一樣複雜。第一版印出來,內壁全是毛邊,管道堵了一半,連水都流不過去。那時我才真正明白,內部結構的設計與列印,是另一種遊戲規則。這篇就用我踩過的坑,聊聊設計與列印複雜內部結構時需要注意的事。
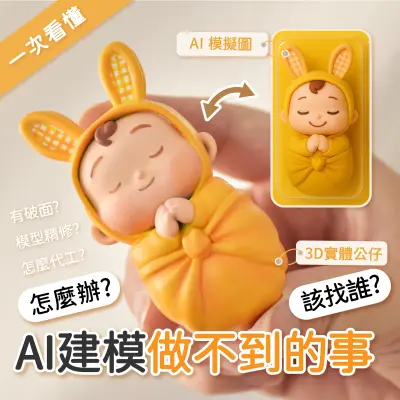
AI建模做不到的事,這時候該找誰?
AI建模快、門檻低,但精確公差、結構強度、複雜機構這三件事AI做不到。這篇幫你判斷什麼時候該自己學建模、什麼時候該直接委託代工,少走彎路。
不會用3D軟體怎麼辦?三條路讓你照樣做3D列印
不會建模不代表不能做3D列印。自學建模、AI工具+模型庫、委託代工三條路,依照你現在手上有什麼來選,附懶人術語一覽,小白也能跟代工廠順暢溝通。
AI生成3D模型可以直接列印嗎?完整解析
大部分AI生成3D模型不能直接列印,問題不在品質而在結構。本文解析五大失敗原因(非封閉、壁厚不足、拓樸錯亂、比例錯誤、格式問題)、對應修復方法與可列印檢查表。
建模網站全整理|2026 線上 AI 3D 建模平台一次看懂
哪些AI 3D建模平台免費、輸出什麼格式、生成的模型能不能真的印出來。依用途推薦工具,並附列印實體化前必看的檢查重點。