
「這個零件可以用金屬印嗎?要多久、大概多少?」這是工程端最常丟來的一題。金屬3D列印代工能做到塑膠做不到的事,但它貴、慢、後處理多,先判斷值不值得用,比急著找廠商重要。
這篇從委託端把金屬3D列印代工講清楚:什麼零件適合、常見製程與材料怎麼選、設計要注意什麼、後處理與費用結構、交期為什麼比塑膠長,以及送件時要準備哪些資料。
先說明我們的位置:造峯的金屬列印由集團產線與協力廠承製,我們負責前段的檔案確認、製程建議,以及和塑膠件、其他工序的整合。
本文目錄
先判斷:這個零件真的需要金屬3D列印嗎
金屬3D列印最大的價值,是做出傳統加工做不到或做起來很貴的形狀。如果零件用 CNC 幾刀就能銑出來,通常 CNC 會更便宜也更快。
適合走金屬3D列印代工的,大致是這幾類:
- 內部有複雜流道——隨形冷卻水路、歧管、內部通道,CNC 鑽不出來
- 要輕量化——晶格結構、拓撲最佳化後的外形,只能用積層方式做
- 少量客製——幾件到幾十件,開模或鑄造不划算
- 多件合一——原本要焊接或組裝的幾個零件,改成一體成形
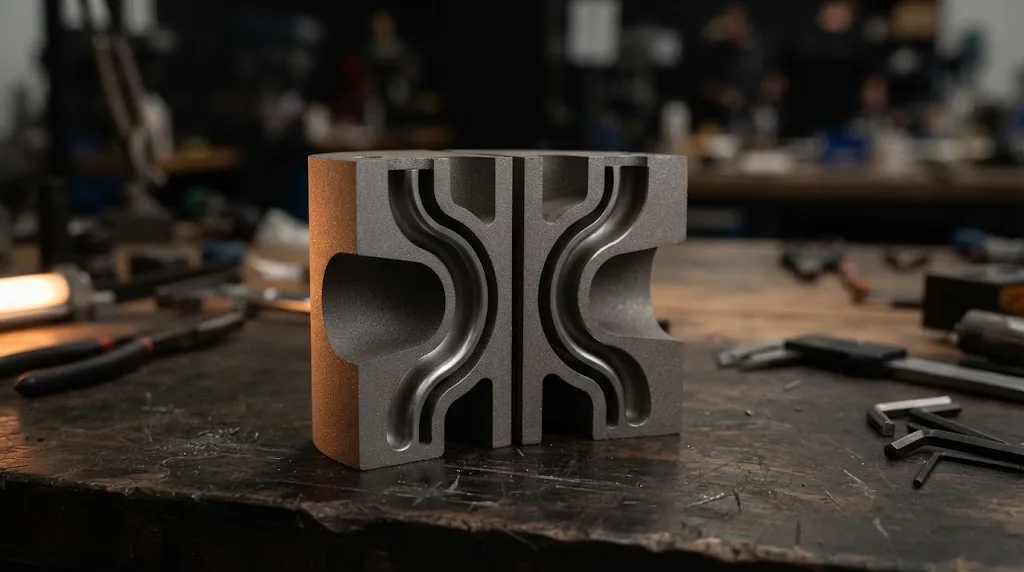
舉個常見的例子:模具的冷卻水路,傳統只能鑽直孔,離模穴表面遠近不一;用金屬列印可以做出沿著模穴形狀走的隨形水路,冷卻更均勻。這種「形狀本身就是功能」的件,才是金屬列印最划算的地方。
反過來,只是想要金屬外觀,不需要金屬強度的展示件,用塑膠列印加金屬色噴漆就夠了;需要剛性與耐熱、但沒有到金屬等級的治具與支架,先看看 PA6-CF 碳纖尼龍,成本差很多。
金屬3D列印代工常見的製程
目前金屬3D列印代工的主流是粉末床熔融,常見的名稱是 SLM 或 DMLS:每一層鋪一薄層金屬粉末,再用雷射把要成形的位置熔化,一層一層往上堆。
它能做出相當緻密的零件,但懸空的地方一定要加支撐,而且支撐也是金屬,拆起來比塑膠費工很多。各種製程的原理與優缺點比較,整理在3D列印技術比較;哪些產業已經大量採用,可以看金屬3D列印的適用產業。
精度方面也要先對齊期待:原始表面比機加工面粗糙,細小特徵也會有一點圓角。一般外形公差可以直接用,但軸承座、密封面這類高精度位置,幾乎都要靠後續加工才能到位。
要說清楚的一點:黏著劑噴射(Binder Jetting)這類製程,造峯不提供。我們承接的金屬3D列印代工,以集團協力產線的粉末床熔融為主。
常見金屬材料怎麼選
選材先看零件的工作條件:受力、溫度、腐蝕環境與重量要求。下表是金屬3D列印代工常見的材料類別,實際可接的牌號以協力產線當時的設備與粉末為準,詢價時一併確認。
| 材料類別 | 特性 | 常見用途 |
|---|---|---|
| 不鏽鋼 | 耐腐蝕、強度均衡、成本相對低 | 一般結構件、流體零件、治具 |
| 鋁合金 | 輕、導熱好 | 散熱件、輕量化支架、無人機零件 |
| 鈦合金 | 比強度高、生物相容性好 | 航太零件、醫療器材原型 |
| 模具鋼 | 硬度高、可熱處理 | 隨形冷卻模仁、模具鑲件 |
| 鎳基合金 | 耐高溫、抗氧化 | 高溫環境零件、燃燒相關元件 |
材料越特殊,粉末越貴、能排到的爐次也越少。沒有特殊需求時,不鏽鋼通常是最好排、最好控成本的起點。
還有一點常被忽略:列印出來的金屬,性質不完全等於同牌號的鍛材或棒材。緻密度、晶粒方向與熱處理狀態都會影響強度與延展性,受力關鍵的零件,建議先印試片或樣品驗證,再決定量產的參數與後處理。
設計要先處理的四件事
同一個零件,畫法不同,金屬列印的成本可以差很多。送件前先檢查這四點:
- 懸垂角——大約小於 45 度的懸空面需要支撐,能改成斜面或自支撐的形狀就盡量改
- 最小壁厚與細節——太薄的牆與太小的孔容易變形或被粉末堵住,數值依材料與設備而定,送件時讓廠商先看
- 出粉孔——封閉的空腔會把粉末關在裡面,要留可以清粉的開口
- 加工餘量——需要精密配合的面,預留後續精修的量,不要直接畫成成品尺寸
這四點跟塑膠列印的設計邏輯類似,但金屬的代價高出很多:塑膠件印壞了重印,金屬件印壞了是整爐的粉末與機時。
尺寸也要先確認。粉末床設備的成型倉通常不大,超過成型範圍的零件要拆件再焊接或組裝,接合處的強度與精度都要重新評估。零件很大又只是外形驗證的話,先用大尺寸 FDM 印塑膠版本會實際得多。
後處理才是工時的大宗
金屬件從機台拿出來,離「能用」還很遠。一般的後處理流程是:
- 去應力熱處理——列印過程累積的殘留應力要先釋放,否則拆下來就變形
- 離板與去支撐——零件是長在底板上的,要切下來,再把金屬支撐一一去除
- 表面處理——噴砂、研磨或拋光,原始表面比機加工面粗糙
- 精修關鍵面——配合面、密封面、螺紋,通常要再上機加工
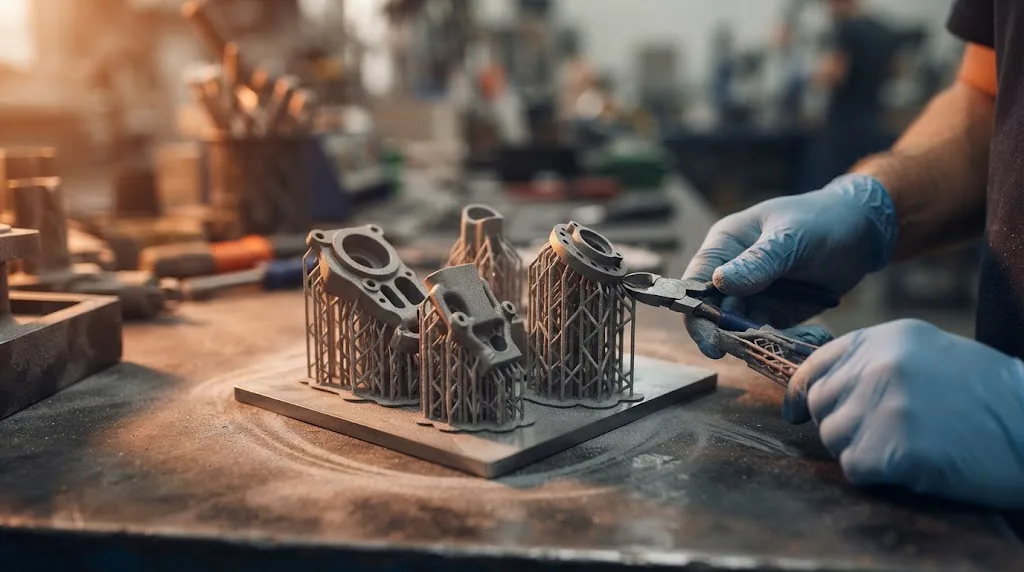
精修這一段多半要搭配 CNC。造峯不提供 CNC 加工,這部分由協力廠承接,造峯負責介面定義與整合,讓列印與加工的基準對得上。
金屬3D列印代工的費用怎麼組成
金屬列印的報價,大致由這幾塊組成:粉末材料、機台時數、後處理、精修加工與檢驗。其中機台時數跟零件的高度關係很大,因為是一層一層往上印。
想壓成本,有效的做法是:
- 減少支撐——調整擺放方向與懸空結構,支撐越少,列印與後處理都省
- 降低高度——能平放就不要立著印,層數少機時就少
- 精修只做必要的面——不是每一面都要加工,標清楚哪些面是關鍵
數量也會影響單價。同一爐可以排很多件,件數多時,機台時數與熱處理可以分攤;只做一件,等於自己吃下整爐的固定成本。確定會有後續批次的話,詢價時一起講,報價方式會不一樣。
塑膠件的價格怎麼抓,可以參考3D列印價格試算;金屬件因為材料與後處理差異大,一律依圖檔與數量個別報價。
交期為什麼比塑膠件長
金屬件的交期通常比塑膠件長,原因不只是列印慢:
- 要排爐——一爐通常會放多個案子的零件,要等排程
- 要冷卻與熱處理——印完不能馬上拆,熱處理本身也要時間
- 後處理與精修——離板、去支撐、加工,每一道都是實打實的工時
造峯的金屬列印走集團協力,交期會比我們自製的 FDM 與光固化多抓一些,實際天數依當時排程個別報。有展期或試產節點的案子,越早提出越好排。
比較務實的排法,是把塑膠驗證件和金屬件分開排程:塑膠件先在我們自己的產線印出來確認外形,同時把金屬件的檔案與材料定下來,等確認完立刻送爐,整體時程反而比較短。
怎麼評估一家金屬3D列印代工廠
比價之前,先問這幾個問題,答案比單價更能看出對方的實力:
- 後處理能不能一條龍——熱處理、去支撐、精修是不是同一個窗口負責
- 尺寸怎麼驗收——用什麼方式量、量哪些尺寸,交件附不附量測紀錄
- 材料怎麼管理——粉末的來源、回收比例與批號紀錄,關係到每一批零件的性質穩不穩定
- 有沒有工程溝通——會不會主動提出擺放方向、支撐與加工餘量的建議
要先講清楚我們的邊界:造峯不出具第三方認證測試報告,也沒有自有的 CMM。零件若需要材料性能或法規驗證,要由外部認證實驗室辦理,我們可以協助說明需求與轉介方向。
先用塑膠驗證,再轉金屬
金屬件一爐的成本高,最常見的浪費是外形或配合還沒確定就直接印金屬。比較穩的做法,是先用 FDM 或光固化印一個塑膠版本,確認外形、組裝與干涉,再轉金屬3D列印代工。
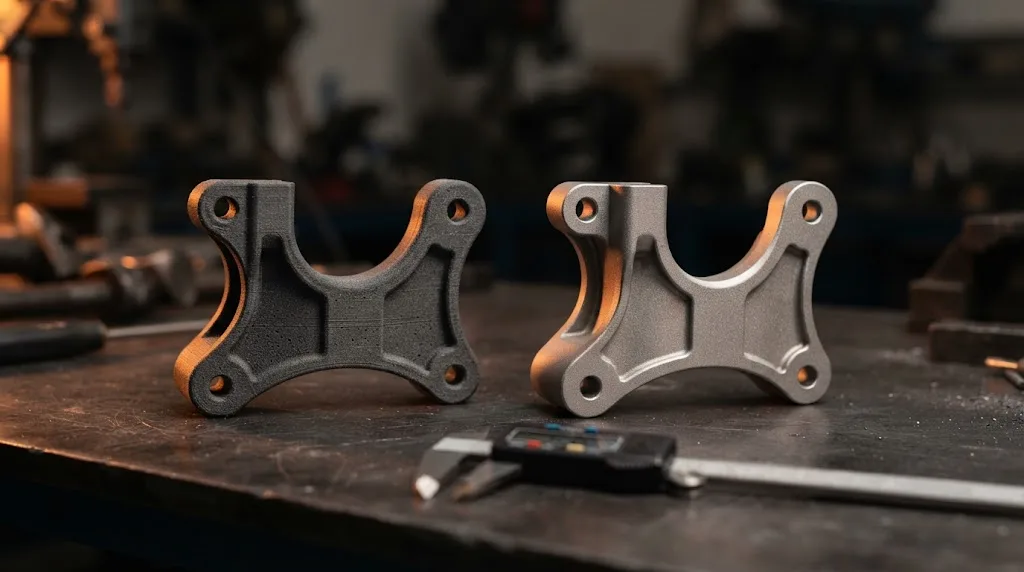
塑膠樣品通常很快就能拿到,成本只是金屬的零頭;要驗證的是「裝不裝得上、會不會撞到」,不是強度。組裝間隙怎麼留,整理在3D列印組裝間隙怎麼留。這一步通常能省下一整爐重印的錢。
另一種常見組合是塑膠與金屬混搭:只有受力或耐熱的關鍵件用金屬,外殼、蓋板與治具用工程塑膠列印,整體成本與交期都能壓下來。
送件前要準備的資料
金屬件的詢價,資料越完整,報價與交期越準。請一起附上:
- 3D 檔——建議用 STEP,方便後續加工與量測對位
- 材料與用途——指定的材料,或使用環境:受力、溫度、是否接觸液體
- 關鍵尺寸與公差——哪些面要精修、哪些孔要攻牙
- 數量與交期——幾件、什麼時候要,是否還有後續批次
手上只有舊零件、沒有 3D 檔的,可以先做3D掃描與逆向建模,把磨損的地方修正回原始尺寸,再決定要用塑膠還是金屬重製。停產設備的金屬零件,常常就是這樣接回來的。
檔案本身的格式與檢查方式,可以先看3D列印圖檔送件前七項檢查。塑膠與金屬件都要的專案,可以一起交給3D列印代工窗口,我們會先拆好哪些件走哪個製程。
有金屬零件要做嗎?
把 STEP 檔、材料或使用環境、關鍵尺寸、數量與需求交期傳過來,我們會先判斷適不適合金屬列印、要不要先做塑膠驗證,再回覆製程建議與交期區間。金屬列印由集團產線與協力廠承製,塑膠件可在高雄造峯自有產線同步製作。
LINE 傳件況給我們看FAQ 常見問題
Q1:金屬3D列印代工適合做什麼樣的零件?
適合內部有複雜流道、要輕量化、少量客製或多件合一的零件。形狀簡單、CNC 幾刀就能做出來的件,通常走 CNC 會更便宜也更快。
Q2:造峯可以接金屬3D列印代工嗎?
可以。金屬列印由集團產線與協力廠承製,造峯負責檔案確認、製程建議,以及和塑膠件、後處理等其他工序的整合。
Q3:金屬3D列印代工的交期大概多久?
比塑膠件長,因為要排爐、冷卻、熱處理,還有去支撐與精修。實際天數依零件、數量與當時排程個別報,有時程節點的案子建議儘早提出。
Q4:金屬3D列印的零件可以直接用嗎?
多半不行。要先做去應力熱處理、離板與去支撐,再依需求噴砂研磨;配合面、密封面與螺紋通常還要上機加工。
Q5:可以提供材料或檢驗的認證報告嗎?
造峯不出具第三方認證測試報告,也沒有自有的 CMM。需要材料性能或法規驗證時,要由外部認證實驗室辦理,我們可以協助說明需求與轉介方向。
Q6:怎麼降低金屬3D列印代工的費用?
先用塑膠樣品確認外形與組裝,再轉金屬;設計上減少支撐、降低列印高度,精修只做真正需要的面,都能有效壓低成本。
延伸閱讀
本文由造峯工藝技術團隊整理撰寫|最後更新:2026 年 10 月