
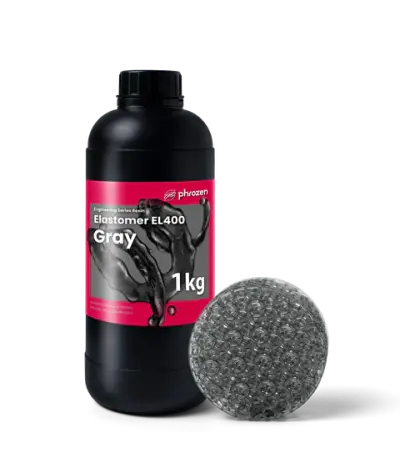
前面二十幾款樹脂比的是誰更硬、誰更不變形。彈性樹脂 EL400 完全相反——它要的是能拉、能彎、能回彈。硬度以 Shore A 計(70–75A,接近橡膠),拉伸模量 391%,代表可以拉長到將近四倍才斷。
Phrozen 工程彈性 EL400 樹脂是造峯架上唯一的橡膠質感軟料,適合墊片、握把、防震件、可撓結構與需要反覆變形驗證的產品開發。
三件必須先知道的:硬度單位是 Shore A(軟料);頁面上的高規數字都要經過熱固才達得到;後處理需浸泡甘油,且不可超過 60 分鐘。以下逐項說明。
彈性樹脂的兩種固化路線
彈性樹脂 EL400 是全系列唯一提供「兩組規格」的樹脂。同一罐料,做不做熱固,出來的性能完全不同:
| 項目 | 僅 UV 二固 | UV 二固+熱固 | 差異 |
|---|---|---|---|
| 斷裂拉伸強度 | 6.3 MPa | 10.5 MPa | 提升約 67% |
| 拉伸模量 | 391 % | 357 % | 下降(延展性換強度) |
| 撕裂強度 | 31 kN/m | 39.1 kN/m | 提升約 26% |
| 回彈率 | 40–45 % | 50–55 % | 明顯提升 |
| 彎曲疲勞 | 未測 | > 60,000 次 | 熱固後才有數據 |
| 表面硬度 | 70–75 Shore A | 73–75 Shore A | 略升 |
數據取自原廠使用者指南(拉伸 ASTM D412/撕裂 D624/回彈 D7121/彎曲疲勞 D1052/硬度 D2240),以 Sonic Mighty 8K 列印並經清洗固化組處理。熱固條件:照光二固後額外加熱 80°C 持續 2 小時。
原廠明確標註兩件事:
- 熱固可提升機械性能,特別是抗拉與抗撕裂強度——拉伸強度從 6.3 提升到 10.5 MPa、撕裂從 31 提升到 39.1 kN/m。
- 但同時會降低延展性——拉伸模量從 391% 下降到 357%;並增加不規則形變的機率。
怎麼選:要耐拉、耐撕、耐反覆彎折(例如需要長期測試的功能件)就做熱固;要最大延展性與尺寸精準就只做 UV 二固。這是取捨,不是「熱固比較好」。
彈性樹脂的三項核心特性
彈性樹脂的拉伸模量 391%(UV 二固)代表材料可以拉長到將近原本的四倍才斷裂。表面硬度 70–75 Shore A 接近一般橡膠件的手感,捏得動、壓得下去、放開會回來。
彈性樹脂經熱固處理後回彈率可達 50–55%(僅 UV 二固為 40–45%)。這對需要長期測試與反覆驗證的產品開發特別重要——同一個件可以壓上百次還維持形狀,不必每次都重印。
彈性樹脂的撕裂強度達 39.1 kN/m(熱固後),彎曲疲勞測試可承受超過 60,000 次重複彎曲(23°C、60 度彎折、每分鐘 100 次循環)。軟料最常見的失效是從缺口開始撕裂,這一項直接決定它能不能拿來做真正的功能件。
經過環境驗證的彈性樹脂
彈性樹脂 EL400 是造峯架上少數附有環境耐久測試資料的樹脂,這對要放在戶外或極端環境的件很重要:
- UV 老化測試——依 ISO 4892-2:2013,以氙燈模擬太陽光,使用 ASTM D412 Die C 試片,量測不同曝光時間下的機械性能變化。光固化材料長期日照會降解,這份資料讓你知道降到什麼程度。
- 冷熱衝擊試驗——−40°C 維持 0.5 小時 ↔ 85°C 維持 0.5 小時,轉換 5 分鐘,共 10 次循環,循環結束後立即測試拉伸強度與伸長率。
需要完整測試曲線的專案,請與我們聯繫索取原廠使用者指南的測試圖表。若你的應用涉及戶外長期曝曬或劇烈溫差,建議先取得完整資料再評估。
彈性樹脂的物性規格
| 基本物性 | |
|---|---|
| 顏色 | 灰色 |
| 液態樹脂密度 | 1.04 g/cm³ |
| 黏度 | 2,300–3,000 mPa·s |
| 表面硬度 | 70–75 Shore A(熱固後 73–75A) |
| 拉伸與撕裂(UV二固/熱固後) | |
| 斷裂拉伸強度 | 6.3 MPa / 10.5 MPa |
| 拉伸模量 | 391 % / 357 % |
| 撕裂強度 | 31 kN/m / 39.1 kN/m |
| 彈力特性(UV二固/熱固後) | |
| 回彈率 | 40–45 % / 50–55 % |
| 彎曲疲勞測試 | — / > 60,000 次 |
*硬度以 Shore A 計(軟質材料標度),與其他樹脂的 Shore D(硬質材料標度)為不同標度,數值不可直接比較。熱固條件:照光二固後額外加熱 80°C 持續 2 小時。
彈性樹脂是造峯架上最黏稠的一款——相較之下超透明湖水僅 50–150 cP。高黏度帶來三個實務影響:
- 倒料與攪拌要慢。原廠建議緩慢搖晃數下後倒入料槽,再稍作攪拌確保色料分布均勻。
- 曝光時間長很多。以 Sonic Mighty 8K 為例需 12.5 ± 2.5 秒,一般樹脂僅 2 秒左右。
- 抬升要放慢。建議抬升速度 45 mm/min、回程 120–150 mm/min,並提高靜止時間讓樹脂回流。
彈性樹脂列印前必須先調整的設定
彈性樹脂的列印邏輯與硬料完全不同,以下是原廠的建議設定,不照做失敗率會很高:
- 層厚 100 µm——彈性樹脂不適用常見的 50 µm 設定。
- 模型壁厚 1.5 mm 以上——太薄的彈性樹脂件撐不住自重。
- 支撐粗細 1.0–1.2 mm 以上——細支撐在彈性樹脂上會直接彎掉。
- 盡可能貼底列印——降低變形發生的機率。
- 抬升 45 mm/min、回程 120–150 mm/min,並提高靜止時間。
- 支撐與模型造型之間留足空間——縫隙太小會讓樹脂固化卡在裡面。
彈性樹脂各機型的曝光時間差異很大(Mini 8K 為 12.5 ± 2.5 秒、Mighty 4K 為 15 ± 2 秒、Revo 16K 為 10 ± 0.5 秒),請查閱 樹脂參數設定總表。Mega 系列因拉拔力較大,須再提高固化秒數。
彈性樹脂適合的應用
- 墊片、緩衝件、防震結構——需要吸收衝擊與變形的零件。
- 握把、把手包覆件——橡膠般的手感與抓握性。
- 可撓結構與活動鉸鏈——彎曲疲勞可承受超過 60,000 次。
- 產品開發的反覆驗證件——回彈率高,同一件可測試多輪。
- 密封件與軟性外殼原型——測試配合度與壓縮量。
什麼時候該換掉彈性樹脂
- 需要維持形狀、承受負載——拉伸強度僅 6.3–10.5 MPa,是全系列最低,請看 類 ABS+ Like 韌性樹脂 或 類PC/GF Like 剛性樹脂。
- 要韌但不要軟——若你要的是「摔不壞但形狀不變」,請看 ONYX 高耐衝擊樹脂(伸長率 98%,但仍為硬質料)。
- 細節要求高——彈性樹脂的細節解析與尺寸精度都不如硬料,請看 湖水超高精細樹脂。
- 沒有熱固設備、也不想泡甘油——彈性樹脂的後處理流程比一般樹脂複雜許多,請先評估設備與工時。
彈性樹脂的列印與後處理門檻高,也可以直接交給我們代印。
了解 3D 列印代工服務 →