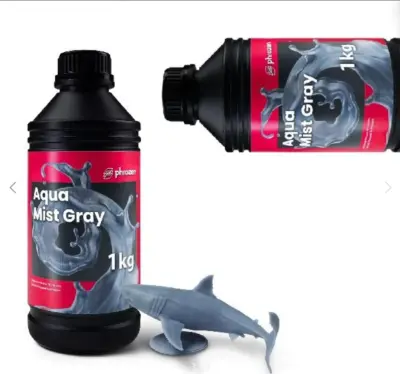
剛入手機台的前兩個月,你會印壞很多東西——參數不對、支撐配錯、拆件太用力。這個階段需要的不是頂規材料,是不心疼的耗材。薄霧灰標準樹脂就是為這個階段設計的:列印穩定、容錯範圍寬、日常大量消耗不手軟。
Phrozen 薄霧灰標準樹脂是入門與日常練習用的基本款,列印表現穩定、上手門檻低,適合新手練功、大量試印與一般裝飾模型。
要先講清楚:這是標準等級的材料,不是高性能料。斷裂伸長率 1.26%、表面硬度 70 Shore D 都是造峯架上最低——成品偏脆、表面偏軟。買它是為了穩定與好上手,不是為了物性。

薄霧灰標準樹脂適合什麼人
誠實講,薄霧灰標準樹脂的價值不在規格表,在於它讓你敢印。
剛開始玩光固化的人,最大的障礙不是技術,是「印壞了很浪費」的心理負擔。用高階料練支撐、練參數,印壞三次就開始猶豫;用基本款練,你會願意多試幾次——而多試幾次正是學會的唯一方法。
- 新手練功——練支撐配置、練參數微調、練後處理手感。
- 參數測試件——曝光測試、收縮測試、機台校正用的犧牲件。
- 一般裝飾模型——擺著看、不受力、不需要極致細節的成品。
- 大量試印——同一個檔案要調整多輪時的中間版本。
- 教學與課程用料——需要大量消耗、學員操作經驗不一的場合。
薄霧灰標準樹脂的三項特性
薄霧灰標準樹脂的曝光容錯區間較寬,不太需要反覆微調就能印得起來。對還在摸索的人來說,這比任何物性數字都實際——先印得成功,才談得上其他。
中性灰的暗部層次清楚,檢視表面狀況、支撐痕與細微缺陷時對比明確。這對練習階段特別重要——看得出哪裡沒印好,才知道下次怎麼調。後續要上色時,灰底的遮色力需求也不高。
薄霧灰標準樹脂的懸臂樑缺口衝擊強度 29.6 J/m,在入門料裡算是中上水準,遠高於 ABS Like 標準樹脂(1.44–2.32 J/m)。日常搬動、放置時的容錯率比同級料好。
薄霧灰標準樹脂的物性規格
| 基本物性 | |
|---|---|
| 顏色 | 薄霧灰 |
| 液態樹脂密度 | 1.05–1.25 g/cm³ |
| 黏度 | 250–400 mPa·s |
| 表面硬度 | 70 Shore D |
| 機械性能(UV 二次固化後) | |
| 斷裂拉伸強度 | 17.6 MPa |
| 拉伸模數 | 1,435 MPa |
| 斷裂伸長率 | 1.26 % |
| 懸臂樑缺口衝擊強度(23°C) | 29.6 J/m |
| 熱性能 | |
| 熱變形溫度(0.45 MPa) | 54.1 ℃ |
數據取自原廠使用者指南,測試依 ASTM 標準執行(拉伸 D638/衝擊 D256/熱變形 D648/硬度 D2240/密度 D4052-18a),以 Sonic Mighty 8K 或 Sonic Mini 8K 列印並經清洗固化設備處理。
斷裂伸長率 1.26% 是造峯架上最低的,代表材料受力時幾乎沒有變形餘裕,是直接到達極限就斷。表面硬度 70 Shore D 也是系列最低,表面偏軟、容易留下刮痕與壓痕。
最容易出事的環節是拆支撐。建議做法:
- 用斜口鉗慢慢剪,不要用手硬扳。
- 細長結構(武器、觸角、單獨手指)先剪外圍再處理根部。
- 剛固化完的件更脆,等完全冷卻降溫再拆。
- 薄件貼底列印時小心鏟下,施力不當會讓模型變形。
換個角度想:在練習階段用容易斷的材料,反而能逼你把支撐配置練好——等你用這罐都能完好拆下來,換高階料就更不會出問題。
薄霧灰標準樹脂在入門料裡的位置
| 項目 | 薄霧灰 | ABS Like | 湖水4K | 馬卡龍系列 |
|---|---|---|---|---|
| 衝擊強度 | 29.6 J/m | 1.44–2.32 J/m | 31 J/m | 22.3–31.2 J/m |
| 斷裂拉伸強度 | 17.6 MPa | 10–12 MPa | 24 MPa | 20.2–30.6 MPa |
| 斷裂伸長率 | 1.26 % | 2–3 % | 13 % | 1.1–5.4 % |
| 表面硬度 | 70 Shore D | 76–79 | 80 | 80–86 |
| 熱變形溫度 | 54.1 °C | 46–47 °C | 70 °C | 47.5–55.4 °C |
數據取自各產品規格表實測值。薄霧灰的衝擊表現在入門料中屬中上,但伸長率與硬度都是系列最低,屬於典型的標準等級材料。
造峯架上有兩款都叫「標準樹脂」的灰色系產品,取向不同:
本頁的薄霧灰標準樹脂——衝擊 29.6 J/m 較高、黏度 250–400 mPa·s,定位在穩定好上手的日常練習料。
ABS Like 標準樹脂——衝擊僅 1.44–2.32 J/m,但黏度僅 67–77 cP 為系列最低、底色更淺,定位在好清洗、好上色的展示料。
簡單說:要練功、要耐操一點選薄霧灰;要上色、要好清洗選 ABS Like。
什麼時候該換掉薄霧灰標準樹脂
- 成品會被拿取、可能摔到——伸長率 1.26% 是系列最低,請看 湖水4K模型樹脂(13%)。
- 細節要拚到極限——標準料的細節解析有限(最小雕刻細節 0.1 mm),請看 湖水超高精細樹脂(0.06 mm)或 湖水8K模型樹脂。
- 表面要抗刮、免上色直接展示——硬度 70 Shore D 偏軟,請看 馬卡龍系列(80–86 Shore D)。
- 會靠近熱源或放車上——熱變形 54.1°C 偏低,請看 TR250LV 耐高溫樹脂(80°C)。
這不是缺點,是分工。練習階段用基本款、正式作品換好料,是最合理的用料策略——把預算花在真正要交出去的那一件上。
薄霧灰標準樹脂適用機型與參數
本款適用於 LCD 光固化機台,原廠建議層厚 50 µm。各機型的曝光時間、底層曝光與抬升速度並不通用。
- 各機型建議參數請見 樹脂參數設定總表。
- 還沒有機台或考慮升級,可看 LCD 光固化 3D 列印機 現售機種。
- 清洗與後固化設備請見 3D 列印後處理配件。
- 其他樹脂選擇請見 光固化樹脂全系列。
還在摸索參數,或想先看看成品效果?
了解 3D 列印代工服務 →