「細節好」是形容詞,「浮雕最小 0.08 mm、雕刻最小 0.06 mm」是規格。超高精細樹脂是造峯架上唯一有完整設計極限數據的樹脂——在下單前,你就能算出自己的模型印不印得出來。
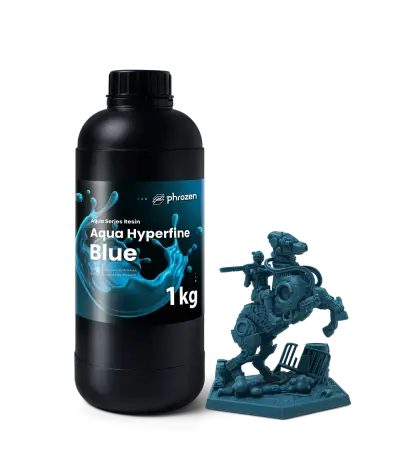
Phrozen 湖水超高精細樹脂為極致細節而生:最小浮雕細節 0.08 mm、最小雕刻細節 0.06 mm、最小立柱直徑 0.3 mm、收縮率控制在 ±0.2%。表面硬度上限 86 Shore D 為系列最高之一。
提供石墨灰、野戰綠、孔雀藍、福音紫、豆沙紅五色。要注意的是斷裂伸長率 2.9–6.6% 偏低——極致細節的必然取捨。

超高精細樹脂的設計極限規格
多數樹脂只給你物性數據,超高精細樹脂連「能印多細」都量給你看。以下為原廠實測的設計建議值——在建模階段就可以拿來對照,不必印出來才發現細節不見了。
| 設計項目 | 建議值 | 白話說明 |
|---|---|---|
| 最小浮雕細節寬度 | ≥ 0.08 mm | 凸起的線條、紋理、字樣能完整成形的下限 |
| 最小雕刻細節寬度 | ≥ 0.06 mm | 凹刻的線條、溝槽能完整成形的下限 |
| 最小無支撐壁厚 | ≥ 0.2 mm | 不加支撐也能立得住、不彎不裂的最薄厚度 |
| 最小立柱直徑 | ≥ 0.3 mm | 細桿、觸角、支撐柱不彎不斷的最小直徑 |
| 最小孔洞直徑(XY 平面) | ≥ 0.5 mm | 孔不會被樹脂填滿的最小尺寸 |
| 最小尺寸公差(XY 平面) | ≥ 0.04 mm | 孔與柱要能組裝時,須預留的間隙 |
| 最大水平跨橋寬度 | ≤ 6 mm | 兩側有支撐時,中間懸空不下垂的最大跨距 |
| 方塊收縮率(X/Y 軸) | ± 0.2 % | 固化後的尺寸變化量,越小尺寸越準 |
數據取自原廠使用者指南實測值。所有指標均為材料極限值,實際表現會依機台解析度、曝光參數與模型幾何而有差異。*Z 軸最小孔洞 ≥ 0.5 mm、Z 軸最小雕刻凹槽 ≥ 0.06 mm;原廠文件中該節的層高標示(0.05 mm 與 0.03 mm)有不一致之處,實際條件建議向原廠確認。
這張表怎麼用:建模完成後,用軟體量一下你最細的線條、最小的孔、最薄的牆。如果都在建議值以上,成功率會高很多;如果低於建議值,那個部位有很高機率印不出來或成形不完整——與其印壞一次,不如在螢幕上先調好。
超高精細樹脂的三項核心特性
超高精細樹脂的收縮率控制在 ±0.2%,這對需要組裝的分件模型特別關鍵——收縮不一致,分件印完就對不起來。搭配 0.04 mm 的最小尺寸公差,孔柱配合的精度有明確依據可循。
超高精細樹脂的硬度是造峯架上最高的一組。表面硬代表銳利邊角撐得住、細小凸起不易被壓塌,對高細節件的意義比一般模型料更大——細節印得出來,還要留得住。
超高精細樹脂提供石墨灰、野戰綠、孔雀藍、福音紫、豆沙紅,五色都屬中低彩度、高辨識的色調,檢視細節時的對比清楚——這對超高精細件很重要,太亮或太深的顏色反而看不出雕刻層次。
超高精細樹脂的物性規格
| 基本物性 | |
|---|---|
| 顏色 | 石墨灰、野戰綠、孔雀藍、福音紫、豆沙紅 |
| 液態樹脂密度 | 1.13–1.15 g/cm³ |
| 黏度 | 300–350 cps |
| 表面硬度 | 75–86 Shore D |
| 機械性能(UV 二次固化後) | |
| 斷裂拉伸強度 | 32.0–38.7 MPa |
| 拉伸模數 | 1,614–2,104 MPa |
| 斷裂伸長率 | 2.9–6.6 % |
| 懸臂樑缺口衝擊強度 | 36.5–45.9 J/m |
| 熱性能 | |
| 熱變形溫度(0.45 MPa) | 55.6–61.7 ℃ |
數據取自原廠使用者指南,測試依 ASTM 標準執行(拉伸 D638/衝擊 D256/熱變形 D648/硬度 D2240/密度 D4052-18a),以 Sonic Mighty 8K 或 Sonic Mini 8K 列印並經清洗固化組處理。五色共用同一配方基底,數值為區間表示。
能印出 0.06 mm 雕刻線條的配方,交聯密度必然偏高——這帶來銳利的細節與硬挺的表面,代價就是韌性下降。2.9–6.6% 的斷裂伸長率在造峯架上屬偏低,材料受力時幾乎沒有變形餘裕。
實務影響:0.3 mm 的細立柱、0.2 mm 的薄壁雖然印得出來,但拆支撐與拿取時要非常小心。建議用斜口鉗慢剪、細長結構先剪外圍、等件完全冷卻再處理。成品也不適合經常拿在手上把玩。
超高精細樹脂在整個系列裡的位置
| 項目 | 超高精細 | 湖水8K | 湖水4K | |
|---|---|---|---|---|
| 設計極限數據 | 完整提供 | — | — | |
| 表面硬度 | 75–86 Shore D | 82 | 80 | |
| 斷裂拉伸強度 | 32.0–38.7 MPa | 43 MPa | 24 MPa | |
| 衝擊強度 | 36.5–45.9 J/m | 10.00 J/m | 31 J/m | |
| 斷裂伸長率 | 2.9–6.6 % | 8 % | 13 % | |
| 熱變形溫度 | 55.6–61.7 °C | 77 °C | 70 °C | |
| 顏色數 | 5 色 | 4 色 | 2 色 |
數據取自各產品規格表實測值。超高精細樹脂在硬度與衝擊表現上優於湖水8K,且是唯一提供完整設計極限規格的一款。
超高精細樹脂適用機型:比你想的更廣
原廠使用者指南提供了 12 組機型的建議參數,涵蓋範圍從入門到旗艦:Sonic Mini、Mini 4K、Mini 8K、Mini 8K S、Mighty 4K、Mighty 8K、Mighty 12K、Mighty Revo 14K、Revo 16K,以及 Mega 8K、Mega 8K S、Mega 8K V2。
換句話說,超高精細樹脂不是只有高階機台才能用。但要把 0.06 mm 的雕刻線條完整印出來,機台的解析度就是天花板——12K 以上的機種最能發揮這罐的極限,較低解析度的機台則會受限於自身的像素尺寸。
Mega 系列使用者請注意:原廠特別標註 Mega 8K/8K S/8K V2 因拉拔力較大,須提高固化秒數以增加列印成功率。這三台的參數不可比照 Mighty 或 Mini 系列設定。詳細建議值請見常見問題分頁。
什麼時候該換掉超高精細樹脂
- 成品會被拿取、可能摔到——伸長率偏低,請看 湖水4K模型樹脂(13%)或 ONYX 高耐衝擊樹脂(98%)。
- 會靠近熱源或放車上——熱變形 55.6–61.7°C 偏低,請看 TR250LV 耐高溫樹脂(80°C)。
- 球型關節人偶——關節需要抗磨與韌性,請看 高精細 BJD 樹脂。
- 只是一般展示件,用不到 0.06 mm 的細節——沒必要付這個精度的代價,請看 湖水8K模型樹脂。
超高精細樹脂的參數與後處理
原廠建議層厚 30 µm,各機型的曝光時間、底層曝光、靜止時間與抬升速度差異相當大,不可沿用其他機型或其他樹脂的參數。完整的 12 組機型建議值與後處理流程請見常見問題分頁。
- 各機型參數也可查閱 樹脂參數設定總表。
- 清洗與二次固化設備請見 3D 列印後處理配件。
- 機台選購可看 LCD 光固化 3D 列印機 現售機種。
- 其他樹脂選擇請見 光固化樹脂全系列。
細節件難度高、失敗成本大?也可以直接交給我們代印。
了解 3D 列印代工服務 →