
前面所有工程樹脂比的是誰的模數高一點、耐熱多幾度。陶瓷白Pro樹脂不在同一個級距——拉伸模數 8,380 MPa 是第二名的 3.3 倍,熱變形溫度超過 230°C,表面硬度超過 90 Shore D。它已經比較接近陶瓷,而不是塑膠。
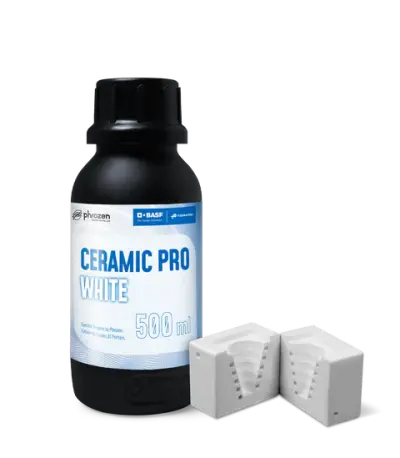
Phrozen 工程剛性陶瓷白 Pro 是造峯架上規格最高的工程樹脂:拉伸強度 83.8 MPa、拉伸模數 8,380 MPa、熱變形溫度 >230°C、硬度 >90 Shore D,四項皆為系列第一。主要應用為射出成型模具與高溫高負載的工程件。
三件必須先知道的:清洗必須用 IPA 不可用酒精;後處理含熱固合計約 9 小時;斷裂伸長率僅 1.00%,極脆。容量為 500 ML,與其他樹脂的 1 公斤裝不同。
這是造峯架上唯一不能用 95% 酒精清洗的樹脂。原廠明確指出:固化後列印件表面出現裂痕,常見原因就是使用了酒精而非 IPA。
正確做法:使用 99% 異丙醇(IPA)清洗 45–60 秒,浸泡不可超過 60 秒。另請避免使用超音波清洗機——超音波會讓陶瓷白Pro樹脂的列印件表面產生孔洞。
如果你的工作流程是所有樹脂共用一台酒精清洗機,這罐要另外處理。
陶瓷白Pro樹脂的規格有多極端
| 項目 | 陶瓷白 Pro | 原系列第一 | 倍數 |
|---|---|---|---|
| 拉伸模數(剛性) | 8,380 MPa | 類PC/GF 2,567 MPa | 3.3 倍 |
| 斷裂拉伸強度 | 83.8 MPa | 珊瑚白 57 MPa | 1.5 倍 |
| 熱變形溫度 | > 230 °C | TR300 190 °C | 1.2 倍以上 |
| 表面硬度 | > 90 Shore D | 極速黑Plus 88D | — |
| 彎曲強度 | 150.12 MPa | 珊瑚白 94 MPa | 1.6 倍 |
| 斷裂伸長率 | 1.00 % | 薄霧灰 1.26%(原最低) | 更低 |
數據為 UV 二固後再熱固之代表值,取自原廠使用者指南。這不是「更好的工程樹脂」,而是不同類別的材料——高陶瓷填充讓它的行為更接近陶瓷。
陶瓷白Pro樹脂的四項核心特性
受力時幾乎不變形。這是陶瓷白Pro樹脂能拿來做射出成型模具的根本原因——模具在合模與注射壓力下不能有任何形變,一般工程樹脂的 2,000 多 MPa 撐不住。
僅做 UV 二固為 181.8°C,經熱固後可達 230°C 以上。射出成型的料筒溫度動輒 200–290°C,模具必須撐得住這個溫區——這一項與剛性搭配起來,才構成模具的可行性。
硬度超過造峯架上所有樹脂。搭配 0.35% 的低吸水率(24 小時短期測試),成品尺寸穩定、表面耐磨——這對需要反覆脫模的模具很關鍵。
最小浮雕細節 0.06 mm、最小雕刻細節 0.08 mm、最小無支撐壁厚 0.2 mm,與高階細節料同級。高填充材料通常細節會糊,陶瓷白Pro樹脂沒有這個問題。
陶瓷白Pro樹脂的物性規格
| 項目 | 僅 UV 二固 | UV 二固+熱固 |
|---|---|---|
| 基本物性 | ||
| 顏色 | 白(熱固後更白) | |
| 容量 | 500 ML | |
| 液態樹脂密度 | 1.65 g/cm³ | |
| 黏度 | 230–300 cps | |
| 表面硬度 | > 90 Shore D | > 90 Shore D |
| 吸水率(24hr) | 0.35 % | 0.36 % |
| 拉伸特性 | ||
| 斷裂拉伸強度 | 68.4 MPa | 83.8 MPa |
| 拉伸模量 | 8,325.8 MPa | 8,380 MPa |
| 斷裂伸長率 | 1 % | 1 % |
| 彎曲特性 | ||
| 彎曲強度 | 116.2 MPa | 150.12 MPa |
| 彎曲模量 | 11,765.9 MPa | 11,965 MPa |
| 衝擊與熱性能 | ||
| 懸臂樑缺口衝擊強度 | 18.4 J/m | 18.1 J/m |
| 熱變形溫度(0.45 MPa) | 181.8 ℃ | > 230 ℃ |
數據取自原廠使用者指南(拉伸 ASTM D638/彎曲 D790/衝擊 D256/熱變形 D648/硬度 D2240/吸水率 D570/密度 D4052-18a),以 Sonic Mighty 8K 或 Sonic Mini 8K 列印,經清洗固化組處理並以可控溫烘箱熱固。原廠並註明:熱固化可提升機械性能,但也將增加不規則形變的機率。
陶瓷白Pro樹脂的後處理約需 9 小時
這是陶瓷白Pro樹脂與其他樹脂差距最大的地方。沒有熱固設備就達不到規格值,請先評估設備與時程再採購。
| 階段 | 條件 | 時間 |
|---|---|---|
| 清洗 | 99% IPA,浸泡不超過 60 秒,避免超音波 | 45–60 秒 |
| 乾燥 | 氣槍輕吹表面,盡速進行 UV 二固 | — |
| UV 二次固化 | 需翻面,一面 60 分鐘 | 120 分鐘 |
| 熱固・升溫 | 30 °C → 150 °C | 2 小時 |
| 熱固・維持 | 150 °C | 3 小時 |
| 熱固・降溫 | 150 °C → 30 °C | 2 小時 |
原廠實驗室使用熱風式循環烘箱(溫控精度 ±0.1℃、均溫性 ±3%)。以上為一般建議,可依實際設備條件調整。
原廠特別提醒:此材料在未固化前非常敏感,請盡量縮短列印、清洗、UV 二固化及最後熱固化的間隔時間。
另外,此材料對環境光更敏感——列印時務必蓋上遮光罩,取件後也不要放著曬光。這比其他樹脂嚴格得多。
主要應用:射出成型模具
陶瓷白Pro樹脂最主要的用途是小批量射出成型的模具——用 3D 列印做模具,跳過傳統開模的時間與費用,適合驗證階段或極小批量。
原廠提供的模具設計建議:
- 模具尺寸建議不超過 100 × 100 mm,層厚不超過 50 µm。
- 脫模斜度:垂直壁面對非晶材料需 2°–3°,半結晶材料需 3°–5°。
- 列印方向:依造型決定水平或垂直;有孔洞造型建議水平擺放並架支撐,確保樹脂流通。
- 脫模劑必須持續補充:濕式無矽脫模劑每射出 5–15 次補充一次;矽油每 15–25 次補充一次。
脫模劑的注意事項:含矽成分可能轉移到射出成品上,成品需清洗去油後再進行後續加工。若成品要上漆或黏合,這一步不能省。原廠另提供 PP、GF30 ABS、PA6.6 GF25、POM、PC 五種材料的完整射出參數表,需要的話請與我們聯繫索取。
拉伸模數 8,380 MPa 的代價就在這裡。1.00% 的斷裂伸長率代表材料受力時完全沒有變形餘裕,是典型的脆性材料——就像陶瓷一樣,硬但一摔就碎。
實務影響:拆支撐要非常小心、成品不能摔、細長結構風險高、模具在合模時要避免偏心受力。衝擊強度 18.1 J/m 也偏低,這不是拿來做會被碰撞的功能件的材料。
陶瓷填充材料特有的三個狀況
成品可能出粉
陶瓷含量高,列印件表面可能有粉末產生。原廠建議:先做 UV 二固後的額外熱固化;若仍有粉末,可用蒸餾水做表面清洗——但清洗後須盡速將列印件乾燥。
顏色會變白
固化前、二固後、熱固後的顏色都不同,這是正常的。原廠說明:陶瓷材料的結構排列會影響反射光,熱固後結構更緊密,物件會變得更白。看到顏色變化不用擔心。
收縮率 0.9–0.95%,全系列最高
對照超高精細樹脂的 ±0.2%,陶瓷白Pro樹脂的收縮明顯較大。最小孔洞直徑也需 1 mm(其他樹脂為 0.5–0.7 mm)、最小尺寸公差 0.2 mm。需要精密配合的孔柱結構,設計時要預留補償量。
什麼時候該換掉陶瓷白Pro樹脂
- 沒有可控溫烘箱——沒有熱固設備就達不到規格值,只做 UV 二固的熱變形只有 181.8°C。
- 成品會被撞擊或需要韌性——伸長率 1.00% 極脆,請看 類 ABS+ Like 韌性樹脂 或 ONYX 高耐衝擊樹脂。
- 只需要一般工程強度——用不到 8,380 MPa 卻付出脆性與後處理成本並不划算,請看 類PC/GF Like 剛性樹脂(2,567 MPa)。
- 耐熱需求在 190°C 以內——請看 TR300 超高耐溫樹脂,後處理簡單得多。
- 需要精密孔柱配合——收縮率 0.9–0.95% 偏高,請看 湖水超高精細樹脂(±0.2%)。
陶瓷白Pro樹脂適用機型與參數
陶瓷白Pro樹脂適用於 LCD 光固化機台,原廠建議層厚 50 µm。曝光時間與一般樹脂接近(Mighty 8K 為 2.5 ± 0.5 秒),但對環境光極度敏感,列印時務必蓋上遮光罩。增加靜止時間可減緩樹脂積料,改善解析度。
- 各機型建議參數請見 樹脂參數設定總表。
- 清洗與二次固化設備請見 3D 列印後處理配件。
- 機台選購可看 LCD 光固化 3D 列印機。
- 其他樹脂選擇請見 光固化樹脂全系列。
模具驗證、小批量射出,或需要完整射出參數表?
了解 3D 列印代工服務 →