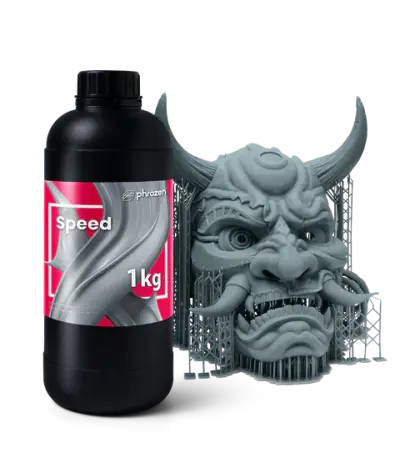
一支 24 公分的大件,用一般樹脂排下去要跑一整天以上;機台一佔就是隔天才能拿。極速灰樹脂要解決的就是這件事——原廠實測同一支模型可壓到約 6 小時完成,等於一天之內還能再排下一批。
Phrozen 極速灰樹脂為超高速列印參數調配,原廠實測列印速度最高可達一般模型樹脂的八倍,並支援所有 405nm 波長的光固化機台,每罐 1 公斤裝。
速度是有代價的:這罐的衝擊強度偏低、偏脆。以下說明速度從哪裡來、適合與不適合的件型,以及首次使用一定要先做的事。

八倍速度是怎麼算出來的
先把條件講清楚,因為「八倍」這種數字沒有前提就沒有意義。極速灰樹脂的速度宣稱是有明確對照組的。
原廠的對照條件是:同一支 24 公分高的模型,一般模型樹脂需要一天以上,改用極速灰樹脂搭配超高速參數後約 6 小時完成。極速灰樹脂的速度來自配方本身的固化反應速度——單層曝光時間可以壓得比一般樹脂短很多,累積到上千層就是整整一天的差距。
實際能跑多快,取決於三件事:機台的光源功率與均勻度、你設定的層厚,以及切片參數是否真的調到高速區間。用一般樹脂的參數印極速灰樹脂,速度不會變快,只會過曝——這是最常見的誤用。
兩項核心特性
對比一般模型樹脂,列印速度最高可提升至八倍。原本要跑一天以上的 24 公分模型,約 6 小時就能下件。對接案量大、機台是瓶頸的人來說,這等於憑空多出一輪產能。
不限品牌與尺寸,只要是 405nm 波長的 LCD/DLP 光固化機台都能使用。手上有多台不同機型的人,不必為了換料再多備一種樹脂。
速度的代價:這罐比較脆
誠實講,沒有一罐樹脂能同時做到最快、最韌、最細。極速灰樹脂把資源全押在速度上,抗衝擊就是被犧牲的那一項。用我們自己三罐樹脂的實測數據對照最清楚:
| 項目 | 極速灰樹脂 | 湖水4K | 湖水8K |
|---|---|---|---|
| 取向 | 速度優先 | 耐撞、通用 | 細節解析 |
| 懸臂樑衝擊強度 | 6.31 J/m | 31 J/m | 10.00 J/m |
| 斷裂伸長率 | 20 % | 13 % | 8 % |
| 斷裂拉伸強度 | 25 MPa | 24 MPa | 43 MPa |
| 表面硬度 | 79 Shore D | 80 Shore D | 82 Shore D |
| 適合件型 | 大件、厚實、造型完整 | 常拿取的公仔、打樣 | 極細紋理、送審件 |
數據取自三款產品各自的規格表實測值。衝擊強度 6.31 J/m 代表遇到瞬間撞擊時抗性較弱。
所以這罐適合的是大件、厚實、結構完整的模型——大型公仔本體、建築量體、展示件主結構,都是極速灰樹脂發揮得最好的場合。反過來說,細長的武器、薄片披風、單獨的手指與觸角這類脆弱結構,用這罐印出來拆支撐時就有機會斷。
首次使用一定要先做的事
這一段原本被放在規格表最下面,但它其實是極速灰樹脂成敗的關鍵。
- 先確實校正機台。高速參數對平台水平與離型狀態的容忍度比一般樹脂低,平台沒校好,前幾層就會出問題。
- 先印字版或小型測試件。不要第一次就直接排 24 公分的大件——用小件測出正確曝光值,再放大生產。
- 依測試結果微調參數。不同機台的光源功率有差,原廠參數是起點不是終點。
換算一下就知道值不值得:測試件花你 30 分鐘,失敗的 24 公分大件則是 6 小時加一整罐樹脂。這一步從來不是浪費時間。
什麼時候該換別款樹脂
- 成品會被拿在手上、可能摔到——請看 湖水4K模型樹脂,衝擊強度是這罐的近五倍。
- 細節要拚到極限——高速配方在極細紋理的表現不如專門的高精細料,請看 湖水8K模型樹脂。
- 要承受實際受力的功能件——請看 工程韌性 Tough 100E 樹脂。
- 想省清洗酒精成本——同樣走高速路線但可水洗,請看 Water-Washable 可水洗高速列印樹脂。
適用機型與列印參數
極速灰樹脂支援所有 405nm 波長的光固化機台,但各機型的曝光時間、底層曝光與抬升速度並不通用。
- 各機型建議參數請見 樹脂參數設定總表。
- 還沒有機台或考慮升級,可看 LCD 光固化 3D 列印機 現售機種。
- 其他樹脂選擇請見 光固化樹脂全系列。
大件趕件、或機台排不開?直接交給我們代印。
了解 3D 列印代工服務 →