
要做「軟」的成型件——緩衝襯墊、可彎折的保護套、貼合曲面的軟質內襯——硬質板材做不出來。它們脫模後就是一塊硬殼,該有彈性的地方沒有彈性。
重點摘要
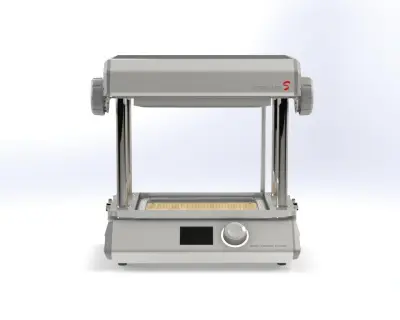
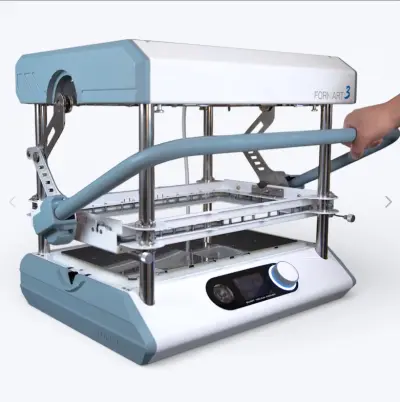
TPU 特殊板材具彈性與耐磨特性,尺寸 29.7×20.5cm,接近標準 A4,對應 FORMART S 桌上型真空成型機(成型面積 260×168mm、吃標準 A4 板材)。
要先講清楚的是:TPU 的成型手感和硬質板材完全不同,加熱要更均勻、脫模要更慢,母模圓角也要放得更大。以下說明它做得到什麼、成型時要注意什麼。
TPU 做得到、硬板材做不到的事
TPU 是熱塑性聚氨酯,成型後保有彈性與回復力。同一個形狀,HIPS 做出來是殼,TPU 做出來是墊——受壓會凹、放開會回來。這在三種情境特別有用:
- 緩衝與防震——儀器、鏡頭、精密零件的運送襯墊,件放進去有包覆感,不會硬碰硬。
- 貼合曲面——要包覆不規則外形的護套,軟板材能吃掉一點公差,不必做到完全密合。
- 耐磨與耐反覆彎折——會一直被取放、被彎的件,硬板材容易在折線處疲勞龜裂,TPU 不會。
成型 TPU 的三個注意事項
01 加熱要均勻,不能急
TPU 軟化後很容易局部下垂,加熱不均會造成厚薄差異明顯。建議把加熱時間拉長、溫度往下調一點,讓整片均勻軟化再成型。
02 脫模要慢,讓它先定形
剛成型的 TPU 還有彈性,急著拉起來會回彈變形。冷卻定形的時間要比硬質板材留得更充裕,再脫模。
03 母模圓角要放大
軟板材在銳角處更容易拉薄。母模的圓角開得比做 HIPS 時大一些,成品厚度會均勻很多。母模設計的其他要點整理在 如何設計真空成形母模。
規格與對應機台
| 材質 | TPU 熱塑性聚氨酯 |
| 尺寸 | 29.7×20.5cm(接近標準 A4) |
| 厚度與片數 | 1.0mm,每包 15 片 |
| 對應機台 | FORMART S(成型面積 260×168mm,使用標準 A4 塑膠板) |
| 特性 | 具彈性與回復力、耐磨、耐反覆彎折 |
| 常見用途 | 緩衝襯墊、軟質保護套、貼合曲面的內襯 |
這是 A4 規格的板材,配的是桌上型的 FORMART S。要做 50×30cm 或更大的件,請改用 FORMART 3 規格的板材尺寸。
什麼時候不要用 TPU
- 成品要硬、要自己站得住——請看 泛用型 HIPS 塑膠板。
- 成品要透明——請看 耐衝擊 PET 塑膠板。
- 成品要耐熱、會碰清潔劑——請看 耐高溫 PP 塑膠板。
相關頁面
軟質件不確定成不成得出來?先把形狀與用途告訴我們。
了解真空成形服務 →