
LDPE 灌模板和其他板材的角色不一樣。其他板材做的是成品,它做的是模——真空成型出一個陰模,再往裡面灌環氧樹脂、石膏、水泥或皂基。
LDPE 灌模板質輕柔韌、不黏附其他材料,成型溫度 115~120°C 且不需預熱,成品耐溫 −40~90°C。提供 50×30cm 與 30×20.5cm 兩種尺寸、1.5mm 厚。
它的定位是流程裡的中間件:用最低的成本、最快的速度做出一個可以灌的陰模,灌完拆掉就好。以下說明它怎麼用、成型時有哪兩個限制,以及什麼時候不該用它。
灌模板在流程裡的位置
典型流程是這樣的:先有一個原型(3D 列印件、手工件或現成物),用它當母模真空成型一張 LDPE,得到一個內凹的陰模;接著把材料倒進這個陰模,等硬化後把 LDPE 剝開,就得到一個複製件。
常見的灌注材料包括環氧樹脂、石膏、水泥與手工皂。這條路線的好處是做模的時間以分鐘計,模本身幾乎不佔成本——要翻十幾個、幾十個的小件,比開一副正式的矽膠模快得多,也比每一個都重新列印便宜。
為什麼 LDPE 好脫模
LDPE 不容易和灌注材料黏在一起,質地又柔軟有韌性。硬化後的件如果卡在倒角裡,可以直接把模翻開或撕開取出,不必敲、不必泡。硬質板材做的陰模遇到有倒角的件,多半只能把模破壞掉。
成型溫度落在 115~120°C,而且不需要預熱程序,開機後可以直接做。連續翻模時省下來的等待時間相當可觀。
低溫下仍保有韌性,需要冷凍脫模或在低溫環境作業時不會脆裂;上限 90°C,會放熱到更高溫的灌注材料要另外評估。
兩個一定要先知道的限制
吸力不能開滿。成型壓力超過 60KPa 時 LDPE 容易被抽破。實務上請適度降低吸力,或加購微孔隙成型底板搭配使用,讓吸附力分散開來。
表面沒有離型劑。板材出廠時表面未做離型處理,灌注前請依你要用的材料自行判斷是否需要上脫模劑。環氧樹脂這類黏性較強的材料建議先做小面積測試。
另外,少數板子可能出現 1~2 個微小黑點,屬於材料本身的正常現象,不影響成型與使用。
規格與對應機台
| 材質 | LDPE 低密度聚乙烯(灌模板) |
| 尺寸 | 50×30cm、30×20.5cm |
| 厚度 | 1.5mm |
| 成型溫度 | 115~120°C,不需預熱 |
| 成品耐溫 | −40~90°C |
| 成型壓力 | 建議不超過 60KPa |
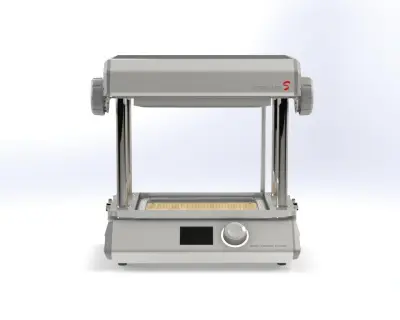
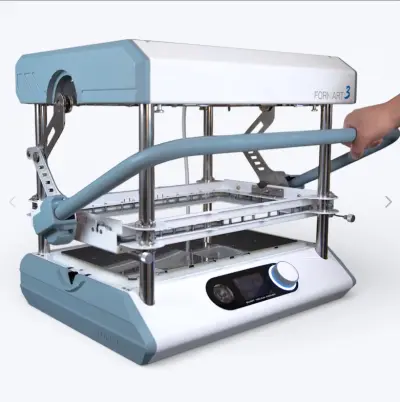
| 對應機台 | FORMART 3(工作區 46×26cm,板材可切換 50×30/42×30/30×30/30×20.5) |
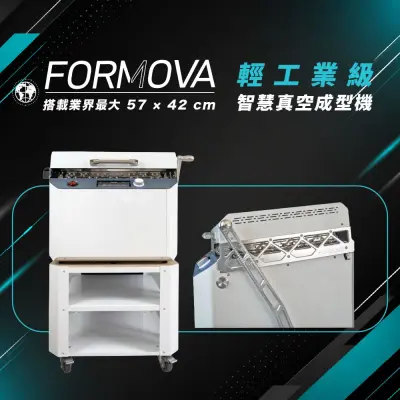
1.5mm 對真空成型來說算厚,加熱時間要比 0.5mm 的薄板多留不少。板材更厚的件請改用 FORMOVA(板材可達 6mm)。
什麼時候不要用 LDPE
- 要的是成品本身,不是模——外觀件請看 泛用型 HIPS 塑膠板或 耐衝擊 PET 塑膠板。
- 灌注材料固化時會放熱超過 90°C——請看 耐高溫 PP 塑膠板。
- 同一副模要翻很多次——LDPE 屬於用完即丟的路線,要重複使用的模建議走正式的矽膠翻模。
要翻的件數不多、又不想開正式模?先聊聊你的件。
了解真空成形服務 →