
訊息內容
- 首頁
- 訊息內容
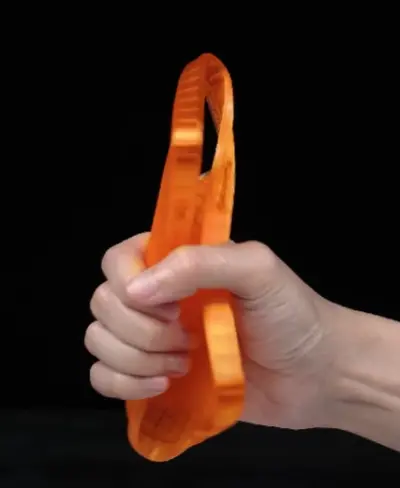
多材料列印應用與限制:一台機器,同時玩轉不同性能
有一次,我在測試一台新的多材料 3D 列印機,前半段還很順利,結果中途噴頭卡住,軟性 TPU 和硬質 ABS 混成一坨「花生糖」。雖然那次是失敗,但也讓我真正感受到多材料列印的潛力——它不只是能印不同顏色,還能一次做出軟硬結合的功能零件。今天我們就來聊聊它的真實應用與限制。
低成本列印方案評估:省錢不等於犧牲品質
前幾年剛進行業的時候,我接到一個案子,客戶開口就說:「預算壓到最低,品質要能展示。」那時我還年輕,腦子一熱就答應了,結果三天後,桌上堆滿了變形的零件。那次教訓讓我明白,低成本列印不是盲目省錢,而是找到最適合需求的解法。這篇就聊聊我的踩坑經驗和評估低成本方案的方法。
樹脂列印參數設定怎麼做才能讓原型精度、結構強度與批次交期同時達標
樹脂列印參數設定不只是調整層高與曝光時間,而是材料、機台、幾何、支撐與後固化的整體驗證。本文說明如何建立可複製的參數邏輯,降低翹曲、脆裂、尺寸偏差與批次失敗,並從失敗徵兆回推調整順序,協助研發、展示與量產前測試更快取得可交付成果,減少反覆試印的材料耗損與工時延誤。
3D列印 批次生產 可行嗎?企業從成本交期品質判斷的實務規劃方法
3D列印 批次生產 可行嗎?關鍵不在設備台數,而在材料、單件工時、後處理與品質控管。本文說明適合的數量區間、成本判斷方式及常見失誤,協助企業縮短開發時程,降低開模前的試錯與庫存風險。並建立可執行的批次製造策略,讓原型驗證、展示需求與中小量訂單都能取得合理平衡,提升決策效率與專案可控性,更有把握地執行。
3D列印翹曲怎麼解?診斷順序完整拆解
3D列印翹曲多半不是單一設定錯誤。本篇教你先分辨是平台附著還是熱應力問題,再依五步驟診斷順序處理材料、環境與幾何條件,並說明哪些問題該回到設計階段解決。
如何修正掃描網格破洞避免尺寸失真
修正掃描網格破洞不是按下補洞就好。本文說明破洞成因、補面與重掃的判斷標準、四項網格清理與尺寸製程驗證方式,降低失真與反覆試作成本。
如何評估光固化成品強度|測試與驗收
評估光固化成品強度不能只看單一數字。本文說明拉伸、彎曲、衝擊與耐熱測試怎麼判讀,以及列印方向、壁厚與後固化對實際承載力的影響,降低反覆修改風險。
真空成形與射出成本比較|開模門檻
真空成形與射出的成本比較不能只看單件價格。本文拆開模具製作、材料耗損、表面要求、組裝工序、良率與預估批量,找出低風險且可延續至量產的做法。
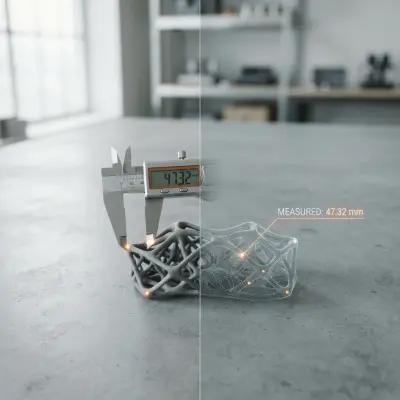
3D掃描與手工量測比較|精度速度怎麼選
3D掃描與手工量測差在哪?拆解兩者的精度邊界、工時成本與三種情境的選用原則,含常見誤區、混合量測做法與重機外觀件現場掃描實例。
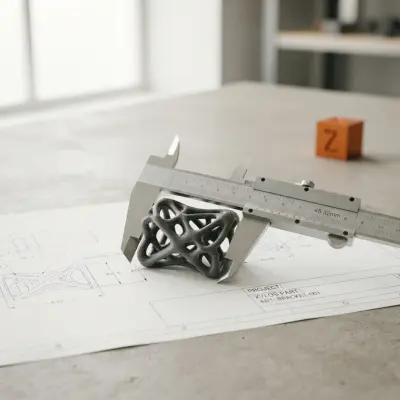
如何檢驗3D列印尺寸公差|量測基準
檢驗3D列印尺寸公差不只是量到數字。從基準建立、工具選擇、狀態控制、抽樣順序到偏差成因回推,建立可追溯的判定依據。
如何設計真空成形母模|拔模角與排氣
真空成形母模設計的關鍵在拔模角、圓角、排氣配置與材料匹配。本文說明母模設計流程與試模數據記錄,降低脫模卡住與厚度不均的風險。
3D掃描與CT檢測怎麼選?表面與內部問題的分工判斷
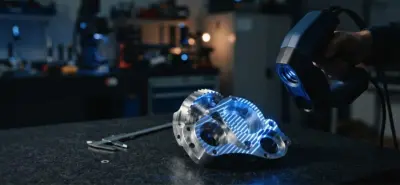
3D掃描取得的是外部表面座標,CT取得的是工件內部的材料分布。選錯不只多花檢驗費,還會讓設計修正與供應商判責失去依據。本文從資料形式、精度取捨、適用情境到委託前該備妥的四項資訊,說明兩者怎麼分工。
樹脂列印為何出現裂痕?從發生時間與位置判讀成因與對策
樹脂列印出現裂痕,先看它在什麼時間、什麼位置裂開。本文拆解拆支撐時、清洗後與交件數天後三種情境,並整理材料脆性、後固化、中空排液與結構設計四個成因與對應做法。
模型支撐結構設計技巧:減少浪費、提升成功率的關鍵細節
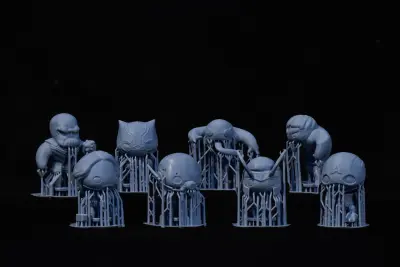
有次我幫客戶列印一個複雜的雕塑,支撐結構設計得太保守,結果拆支撐時直接把模型的手臂掰斷。那一刻我才真正明白,支撐不是「越多越穩」,而是要恰到好處。今天就跟你聊聊我多年踩坑後總結的支撐結構設計技巧,讓你少花材料、少花時間,模型還更好拆。
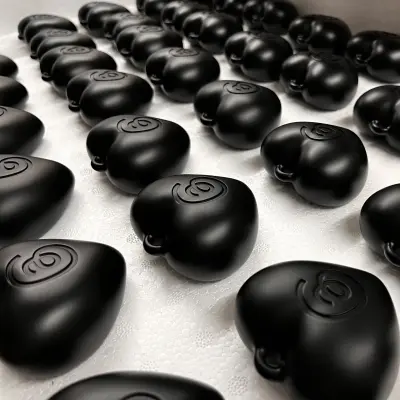
設計適合量產的 3D 模型技巧:從第一個原型就想好生產線
我曾經幫一家家電公司做打樣,第一版 3D 模型外觀完美,但一顆零件要印 14 小時,還得人工拆支撐半小時。那一刻我就知道,如果不改設計,這東西根本沒法量產。經過幾輪調整,我們把列印時間壓到 3 小時,還能一次同批印 8 件。這篇文章,就用我的經驗告訴你,如何在設計階段就讓 3D 模型更適合量產。