
一件帶 0.2 mm 文字、薄壁卡扣與曲面外觀的原型,送錯製程馬上看得出來:細字糊掉、孔位裝不上、表面在燈下全是紋路。LCD 與 SLA 都是槽式光固化,差別不在誰比較高級,而在每一層樹脂是怎麼被照到的。
LCD 用 UV 光源加遮罩,一次曝光整層;SLA 用雷射逐點掃描輪廓。這一個差別,往下牽動精度分布、單件工時、可用尺寸、材料選擇與維護方式。
這篇按送件端的順序走:對照表先定位,再拆精度、速度、尺寸與批量、表面與後處理、材料,最後給選型判斷與送件前該確認的四件事。
本文目錄
同樣是光固化,差在光源怎麼打
LCD 與 SLA 的成型邏輯一樣:液態樹脂逐層曝光固化,再經清洗、二次固化與拆支撐。差別只在每一層的能量來源。
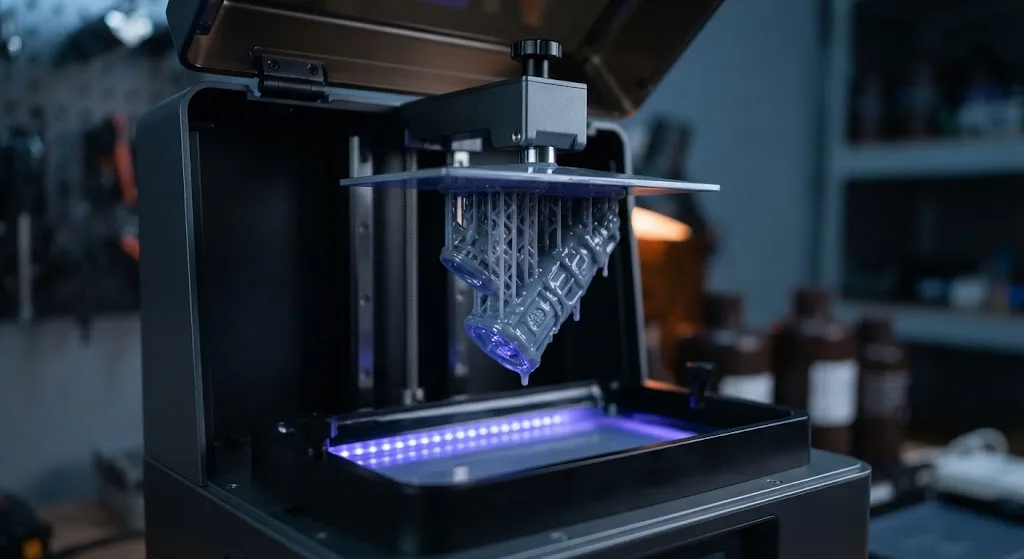
SLA 用雷射光點沿著切片輪廓逐點掃描,能量集中、路徑可控,小孔、細長結構與圓弧的邊緣通常比較平順。LCD 則是 UV 光源打在 LCD 遮罩上,一次把整層截面曝完——該固化的位置透光、其餘遮光,所以同一層放一件或放八件,曝光時間幾乎一樣。
LCD 與 SLA 一眼對照表
先用這張表定位,再往下看每一項的實際影響。
| 比較項目 | LCD 光固化 | SLA 雷射 |
|---|---|---|
| 光源方式 | UV 光源+遮罩整層曝光 | 雷射光點逐點掃描 |
| 時間取決於 | 層數與單層曝光秒數 | 每層輪廓長度與面積 |
| 多件同印 | 幾乎不增加時間 | 件數愈多時間愈長 |
| 細節表現 | 受像素尺寸限制 | 邊緣過渡較平順 |
| 耗材維護 | 面板與離型膜需定期更換 | 雷射與振鏡校正 |
| 常見用途 | 公仔、外觀件、中小型原型 | 微結構、尺寸關鍵件 |
這張表不是拿來分高下的。同一個專案裡,外觀件走 LCD、尺寸關鍵件走 SLA,是很常見的配法。
精度:4K、8K 不等於裝得上
LCD 設備最常被拿來當賣點的就是螢幕解析度與 XY 像素尺寸。像素愈小,理論上細紋、文字與銳邊愈清楚。但成品精度還要看光學擴散、離型膜張力、樹脂收縮、支撐拉扯、清洗方式與二次固化條件——高解析螢幕不保證孔位裝得上。LCD 這一段的細節整理在LCD光固化列印精度怎麼判讀。
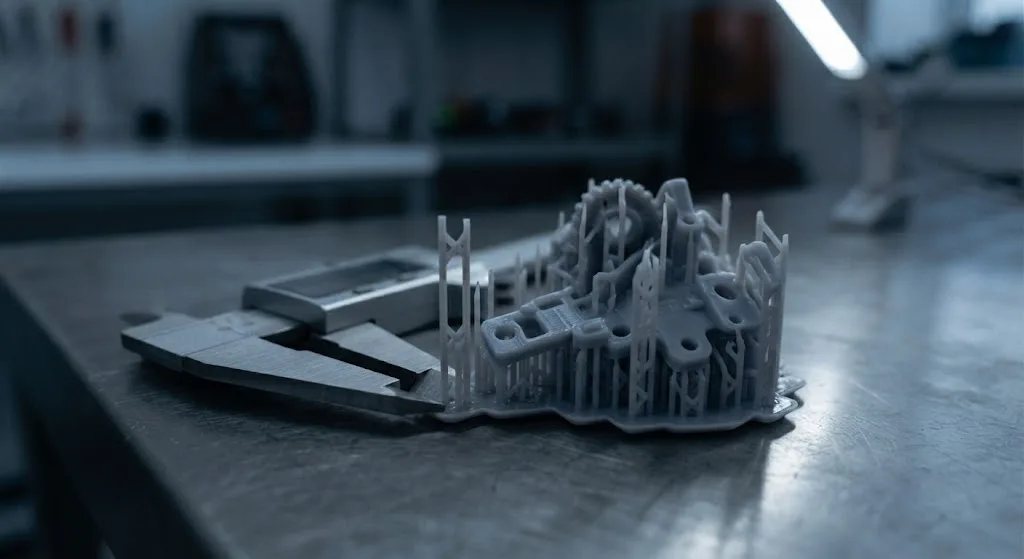
SLA 的雷射光點不是像素格,邊緣表現通常更平滑,小孔、細長柱與微型字樣比較容易做得一致。不過雷射光斑大小、掃描校正與樹脂配方同樣會影響尺寸,所以不論 LCD 或 SLA,要反覆驗證配合關係的治具、連接件與精密外殼,都得用實測樣件確認孔徑補償與收縮率,不能只看型錄數字。
速度:一個看曝光,一個看掃描路徑
「LCD 一定比 SLA 快」只對一半。LCD 一次固化整個平面,所以同層高下多排幾件小零件,單層時間幾乎不變,多件小型模型、IP 周邊、少量外觀件用 LCD 攤下來的單件工時很漂亮。
SLA 則隨著每層面積、輪廓數量與掃描路徑增加而拉長,同一盤多放幾件,SLA 的總時數就往上疊。但真正決定交期的往往不是出機時間,而是拆支撐、清洗、二次固化、打磨、補土與噴塗。要交可拍攝等級的展示件,列印只是中段工序;只是要確認空間干涉或手感,保留層紋、少做表面加工反而更快。
尺寸與批量:一盤排幾件決定單價
成型範圍是先要確認的一條線。件高超過 Z 行程、底面積超過平台,不管 LCD 還是 SLA 都得分件再組裝,而分件位置會直接影響接縫與後處理工時。
兩種設備都有成型範圍上限,超過就得分件再組裝。LCD 的成本結構偏向「把盤排滿最划算」,SLA 則是「件數與面積直接換算成時間」。同樣十件小公仔,LCD 常常一盤就解決;同樣十件則在 SLA 上會明顯反映在工時與報價。
另一個常被忽略的是失敗成本。LCD 一盤十件若中途脫落,賠掉的是整盤;SLA 單件排程時,重印一件影響的範圍比較好控制。件數多又趕時間時,值得分兩批印,不要把所有件壓在同一盤。
反過來說,單件大、細節集中在局部的零件,用 LCD 疊很多層也不會比較省,這時候比的就不是製程,而是分件策略與擺放方向。
表面與後處理:像素邊緣對上支撐接點
LCD 常見的挑戰是像素邊緣與抗鋸齒設定。曝光校正、擺放角度調好再加上打磨,多數展示用途沒有問題;但在大面積弧面、高光烤漆或近距離攝影下,任何層紋、支撐痕與收縮都會被放大。
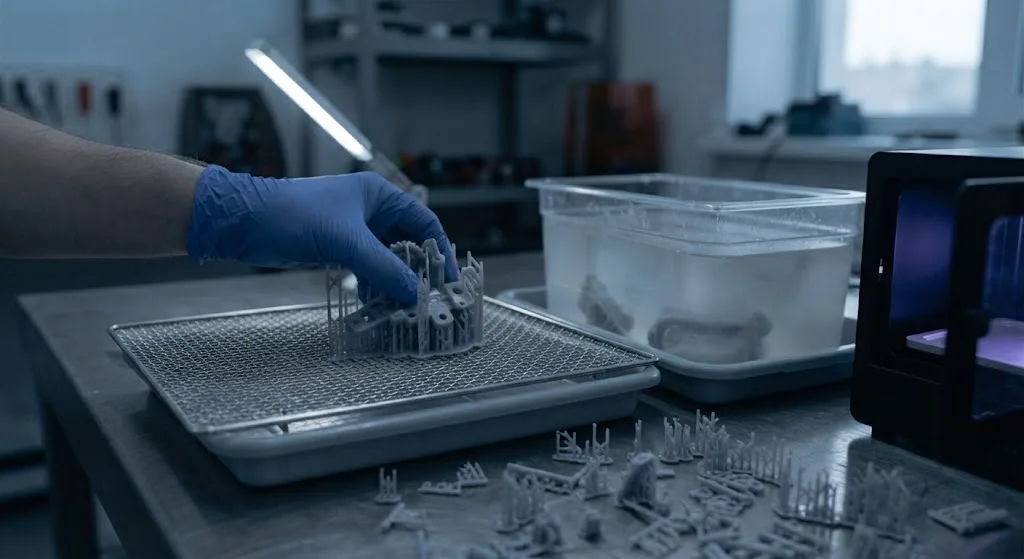
SLA 件在曲面與細節過渡上通常有優勢,近距離看也比較不容易出現規律紋路,但一樣免不了後處理:支撐接點位置、排液孔設計、固化均勻度與厚薄差都會影響外觀。中空件如果沒把內部樹脂排乾淨,之後可能出現異味、滲漏甚至龜裂——這類延遲性問題的判讀見樹脂列印為何出現裂痕。
材料:標準樹脂不是工程塑膠
標準光敏樹脂適合視覺驗證與細節展示,但偏脆,不能直接當成耐用工程塑膠看待。零件要承受卡扣、螺絲鎖付、反覆彎折、熱源或化學品時,就要往韌性、耐高溫、類 ABS、類 PP 或耐衝擊樹脂評估。
取捨也很實際:某些工程樹脂換來強度,卻犧牲表面細緻度、尺寸穩定性或後處理便利性;透明材料看起來適合展示,卻需要更嚴格的清洗與拋光才不會霧化。所以設備能跑哪些材料、材料能不能穩定輸出、成品符不符合使用情境,要一起確認。
什麼件走 LCD、什麼件走 SLA
中小型高細節模型、角色原型、文創周邊母模、概念驗證件,而且要一次做好幾件——這類走 LCD 的成本效率通常最好,也適合快速迭代,讓設計團隊早點看到實體比例與表面語言。不管走哪一種,光固化本身都有共通的限制,先看過光固化樹脂的缺點有哪些再決定要不要換製程會更穩。
微小結構、曲面品質、嚴格尺寸控制,或是要用特定專業材料、要求批次一致性的件,SLA 是比較穩的方向,特別是要把同一批件的尺寸控在同一個區間的時候。尤其量產前的功能驗證,失敗一次就可能卡住整個測試排程,設備與材料的可靠度比單次報價更有價值。
實務上兩者不必二選一。外觀模型用 LCD 快速確認造型,尺寸關鍵或功能關鍵的部件另外用 SLA 或工程製程驗證,分件分製程往往比硬要用同一種技術做完所有事更有效率。
送件前先回答四個問題
這四個問題的答案,會同時決定走 LCD 還是 SLA、支撐怎麼下、用什麼材料,以及後加工要做到哪一級。
決定製程之前,先把四件事對齊:這件有沒有關鍵公差或裝配需求、成品是展示用還是要實際測試、要幾件與什麼時候交、後面會不會進真空成形、翻模或小量生產。
舉個常見的對比:一個產品外殼若只做提案展示,重點在外觀、顏色與觸感;要裝電路板測試的話,柱位、卡扣、螺絲孔與耐熱風險就得先處理。前者不必追求工程強度,後者也不能只看表面漂不漂亮。更早一階段的造型確認,做法見產品開發概念模型怎麼做。
造峯的實務分工與邊界
走 SLA 的件還有一個實務差別:排程不在自家手上。
造峯的光固化(LCD)與 FDM 是自有設備自行生產,SLA 與 SLS、SLM、MJF 則透過集團協力完成。這對客戶端的實際影響是:LCD 件的參數、清洗與二次固化條件可以直接在廠內調整、迭代比較快;走 SLA 的件則要把協力端的排程算進交期,報價與工期會一併說明。
邊界照舊:造峯不出具第三方認證測試報告,廠內亦無自有 CMM;需要正式量測或材料測試報告時,由業主或第三方檢測機構執行,造峯負責把結果接回建模與製程調整,做介面定義與整合。
有樹脂打樣或小量需求?
提供零件用途、尺寸、公差與需求時程,我們會協助判斷走 LCD 還是 SLA、要不要分件分製程,並給出材料方向與工期區間。高雄造峯工藝設有展示空間,可預約帶樣品現場討論。
LINE 預約樣品討論FAQ 常見問題
Q1:LCD 和 SLA 哪一種比較精密?
要看比什麼。SLA 用雷射逐點掃描,邊緣過渡通常較平順,小孔與細長結構比較容易做得一致;LCD 受像素尺寸限制,但高解析機種在中小型件上已相當細緻。真正決定裝不裝得上的是樹脂收縮、支撐與後固化條件,建議以實測樣件確認。
Q2:LCD 是不是一定比 SLA 快?
不一定。LCD 一次曝光整層,多件小零件排滿一盤時單件工時很有優勢;SLA 的時間隨輪廓長度與面積增加。但交期通常卡在後處理——拆支撐、清洗、二次固化、打磨與噴塗,這段時間兩種製程都跑不掉。
Q3:同一個專案可以混用兩種製程嗎?
可以,而且常常是最有效率的做法。外觀件與提案用的造型件走 LCD,尺寸關鍵或功能關鍵的部件走 SLA 或其他工程製程。分件分製程之後要留意介面尺寸與組裝間隙,建議在建模階段就先定義好配合面。
Q4:樹脂件可以直接當功能零件用嗎?
標準光敏樹脂偏脆,適合視覺驗證與展示,不建議直接當耐用工程件。要承受卡扣、鎖付、反覆彎折或熱源時,應改用韌性、耐高溫或類 ABS、類 PP 等工程型樹脂,並以實際使用條件做測試,而不是只看外觀與細節。
Q5:詢價時要提供什麼,報價才會準?
提供 3D 檔、用途(展示或測試)、數量、需求交期,以及有沒有關鍵公差或配合面。若已知後續要噴漆、電鍍或進真空成形,也一併說明。這些條件直接決定製程、支撐策略、材料與後處理工時,講清楚才不會出現報價與實際落差。
Q6:造峯的 LCD 與 SLA 分別怎麼安排?
LCD 與 FDM 是造峯自有設備自行生產,參數、清洗與二次固化條件可以直接在廠內調整;SLA 與 SLS、SLM、MJF 透過集團協力完成,會把協力端排程算進交期。詢價時會一併說明哪一段在廠內、哪一段走協力,以及對工期的影響。
延伸閱讀
本文由造峯工藝技術團隊整理撰寫|最後更新:2026 年 9 月