一罐 1 公斤的樹脂,印大件或連續生產時撐不了多久——料槽見底就得停機補料,補完還要重新確認液位。大容量樹脂解決的就是這個節奏問題:5 公斤裝讓你把注意力放在產出上,而不是一直在顧料槽。
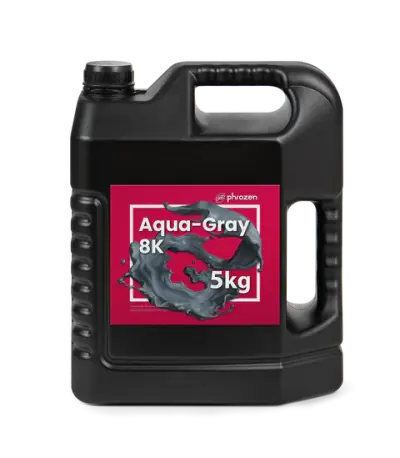
本品為 Phrozen 湖水8K模型樹脂 的 5 公斤大容量包裝,配方與 1 公斤版完全相同,差別只在包裝規格。灰色,適合高解析機台的細節列印。
大容量樹脂的價值在生產節奏:減少換料停機、降低料槽補料次數、單位成本下降。適合批量製作、大型件連續列印、代工與教學單位。

什麼時候該買大容量樹脂
誠實講,不是每個人都需要 5 公斤裝。以下三種情況才划算:
大尺寸模型一次就吃掉大量樹脂,1 公斤裝常常印到一半就要補料。中途補料不只是麻煩——開蓋、倒料、重新確認液位的過程都有機會讓灰塵或碎屑進入料槽。一次倒足,整批印完再處理,成功率反而穩定。
同一個檔案要印幾十件、幾百件時,換料頻率直接影響產能。大容量樹脂讓機台的有效運轉時間拉長,單位成本也比零買 1 公斤裝低。這是接案量穩定之後最實際的成本優化。
課程用料消耗快、學員操作經驗不一,補料次數多。多台機器同時運轉時,從同一桶大容量樹脂分裝也能確保各機的材料批次一致,減少因批次差異造成的參數飄移。
反過來說,這幾種情況買 1 公斤裝比較合理:印量不穩定、想先試用這款樹脂、只印小件、或是同時在用多種顏色與材料。樹脂開封後建議一年內用畢,用不完的大容量反而是浪費。
大容量樹脂的材料本身
本品與 湖水8K模型樹脂 1 公斤版 為同一配方,物性完全相同:
| 容量 | 5 公斤/罐 |
|---|---|
| 顏色 | 灰色 |
| 密度 | 1.10 g/cm³ |
| 黏度 | 280–380 cP |
| 表面硬度 | 82 Shore D |
| 斷裂拉伸強度 | 43 MPa |
| 拉伸模數 | 1,730 MPa |
| 斷裂伸長率 | 8 % |
| 懸臂樑衝擊強度(切口) | 10.00 J/m |
| 熱變形溫度(0.45 MPa) | 77 ℃ |
*以上為原廠實驗室測試數據,與 1 公斤版共用同一配方基底。實際成品表現會因機型、曝光參數、層厚、二次固化條件與環境溫度而有差異。規格如有更動,恕不另行通知。
材料特性的完整說明——包含四色選擇、與湖水4K 的差異比較、適用機型與什麼時候該換別款,請見 湖水8K模型樹脂產品頁。本頁聚焦在大容量包裝的使用考量。
大容量樹脂的三項材料特性
大容量樹脂沿用同一低收縮配方,列印物件不變形、不翹曲,細小紋理與銳利邊角能穩定成形。搭配 12K 以上的高解析機台,能把機台的細節能力完整發揮出來。
大容量樹脂的斷裂拉伸強度 43 MPa 在造峯架上屬前段,表面硬度 82 Shore D 也高,成品硬挺、邊角銳利、不易被壓出痕跡,適合長期保存的展示件。
大容量樹脂採中性灰,暗部層次分明,檢視表面狀況、支撐痕與細微缺陷時對比明確——批量生產時的品檢效率會差很多。後續要上色時,灰底的遮色力需求也不高。
- 搖勻更費力,但更不能省。5 公斤的重量讓搖勻變成體力活,但顏料與填料的沉澱問題不會因為容量大而消失。建議每次使用前確實搖晃,或搭配樹脂搖勻儀。
- 分裝時注意污染。若要分裝到小瓶使用,請使用乾淨的容器與漏斗,避免灰塵或碎屑進入。
- 開封後一年內用畢。大容量的用料節奏要先算清楚——買了用不完,省下的成本會賠回去。
大容量樹脂的後處理
原廠建議流程:清洗完畢後晾乾 30 分鐘,再進行二次固化 30 分鐘。清洗方式為酒精噴霧配合氣槍吹乾;若採浸泡方式,時間不宜超過 45 秒,過久會傷害物件表面。空心件與細縫請確認內部洗淨。
後處理時間本身不長,真正的風險在不同批次的條件不一致——先印的那批晾足固化足、後印的趕時間縮短,同一張訂單交出去卻有尺寸與硬度差異,客戶組裝時才發現就來不及了。
建議做法:把晾乾 30 分鐘、固化 30 分鐘寫成固定流程,用計時器管控,並記錄每批的處理條件。批量生產也建議搭配容量足夠的清洗固化設備,避免分批處理造成條件不一。
大容量樹脂適用機型與參數
本品適用於 LCD 光固化機台,配方為 8K 以上高解析度設計,在 12K、14K、16K 機種上最能發揮。各機型的曝光時間、底層曝光與抬升速度並不通用。
- 各機型建議參數請見 樹脂參數設定總表。
- 大平台機種可看 LCD 光固化 3D 列印機 現售機種。
- 清洗與後固化設備請見 3D 列印後處理配件——批量生產建議搭配容量足夠的清洗固化設備。
- 其他樹脂選擇請見 光固化樹脂全系列。
量產需求穩定、或想直接把整批交出去做?
了解 3D 列印代工服務 →