
「這個件可以防水嗎?」是詢價時最常被問、也最容易答錯的一題。3D列印防水不是能或不能,而是要防到什麼程度:擋雨水、擋沖洗,和整個泡進水裡,做法與成本差好幾倍。
這篇把3D列印防水拆成四種做法,從設計參數、後處理、結構密封一路到換製程,再加上最容易漏的四個位置、可行的檢測方式,以及我們能做到哪裡、哪裡是界線。
先講最重要的一句:3D列印防水靠的是把路徑堵住,不是挑一款「防水材料」。沒有哪一種線材或樹脂印出來就自動不漏。
本文目錄
先分清楚「防潑水」和「能泡水」
談3D列印防水之前,要先把需求切成三段:擋得住潑灑、撐得住沖洗、還是能長時間泡在水裡。這三段對應的工序完全不同,報價也差好幾倍,所以第一句話不該是「要防水」,而是「要防到哪一段」。
擋潑灑最簡單,件厚一點、外壁多幾圈通常就夠;要承受水柱沖洗,就得另外處理接縫與螺絲孔;要能泡水,3D列印防水幾乎一定要加上密封件或整件封層,光靠列印參數不保險。常見的誤會是以為換一款材料就解決了,實際上沒有哪一款線材或樹脂印出來就自動不漏。
另外提醒一句:我們不會直接給你IP等級。IP防水等級要由第三方實驗室依標準測試才算數,造峯不出具第三方認證測試報告,能做的是把件做到能通過你自己的驗證條件。
FDM件為什麼會漏?漏的是層與層之間
FDM是一層一層疊上去的,水不是穿過材料,而是從層與層之間、線與線之間的縫走。所以同樣一塊PETG,射出成型的本來就密,列印出來的卻可能滲。
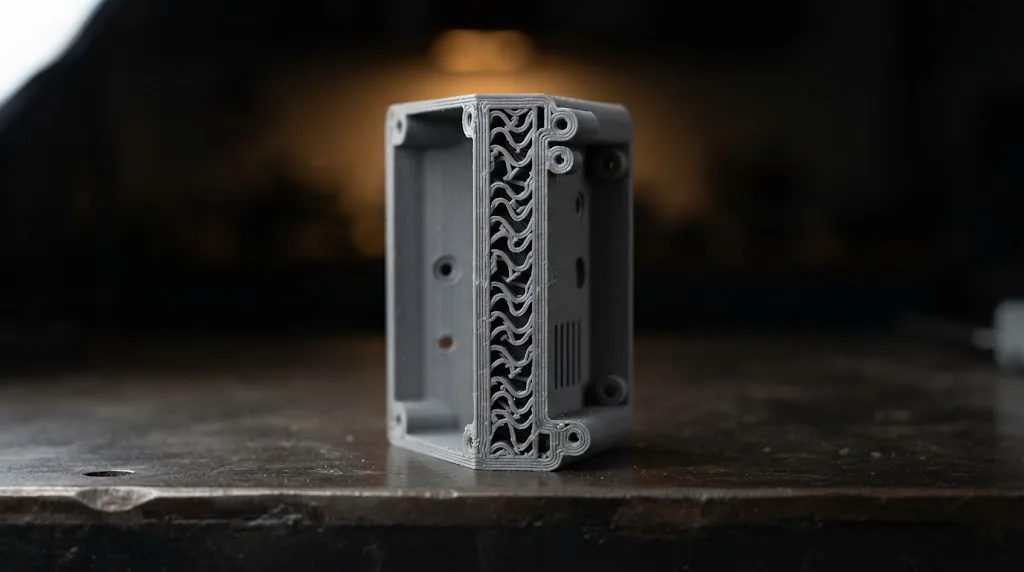
常見的滲漏路徑有三條:外壁圈數太少、外壁和填充之間留有空隙、頂層或底層層數不夠而留下針孔。把外壁從兩圈加到四圈,是3D列印防水裡成本最低也最有效的一步,而且幾乎不影響工期。
層間結合也很關鍵。溫度偏低、風扇全開、層高拉太高,都會讓層與層黏得不夠牢,看起來是實心,實際上滿是微小通道。要做3D列印防水的件,這些參數一律往「黏得牢」那邊調,表面稍微粗一點、速度慢一點都沒關係。
也因為漏的是縫不是材料,同一個檔案換一台機、換一組參數,防水結果就可能完全不同。這也是為什麼我們不會只看檔案就回答「這件防不防水」。
樹脂件與SLS件:一個天生密、一個天生鬆
不同製程的起跑點差很多。光固化樹脂件本身是緻密的,只要沒有裂痕、沒有中空沒排乾,小件的密封性是三種裡最好的——但樹脂脆,受力或鎖螺絲的地方要另外想辦法。
SLS/MJF的尼龍件剛好相反,本身就是多孔的,摸起來像細砂,沒做封閉處理就會慢慢吸水。這類件要防水一定得加後處理,不能直接交件;沒處理過的尼龍件泡水幾小時就會變重,表面也會留下水痕。
FDM則介在中間,3D列印防水做不做得起來,全看參數與設計。造峯的LCD與FDM是自製、SLS走集團協力,所以同一個件要比較哪種製程比較適合做防水,我們可以直接把兩邊的差別與工期講清楚。
做法一:從設計與列印參數先堵起來
第一種做法最便宜:在設計與切片階段就把3D列印防水的路徑堵住。實務上就是四件事,而且都不用額外的材料費。
外壁加厚:密封面附近至少四圈外壁,壁厚不要低於兩毫米。頂底層加厚:上下各五層以上,避免針孔。避開接縫:Z接縫不要落在要密封的那一面,可以指定藏在角落。減少穿孔:能不開的孔就不開,必須開的出線孔預留壓線空間。
這一層做好,擋潑灑與短時間沖洗通常就夠了,而且不增加後處理工時,是最划算的一段。要注意的是壁厚加了會吃掉內部空間,外殼件記得先把內裝尺寸留出來再算壁厚。
做法二:用後處理把表面封起來
參數調完還不夠的時候,第二種3D列印防水做法是把整件表面封起來,等於幫它上一層連續的皮。常見三種:環氧樹脂薄塗、噴塗底漆加面漆、以及滲透型封孔劑。
環氧薄塗最可靠,塗完幾乎沒有孔隙,缺點是會增加零點幾毫米的厚度,配合面要先留出公差。噴漆兼顧外觀,但只要有一處漏噴或被刮傷就破功。封孔劑最薄,常用在SLS件上,適合防潮不適合泡水。三種都要在乾淨、乾燥的表面施作,有油或有粉就一定會局部脫層。
選哪一種,取決於這個件之後會不會被磨到、會不會曬到、要不要接著上色。只要表面會磨損,封層就要當成消耗品看,驗收時先講好大概多久要重做一次,後面才不會有爭議。
做法三:靠結構件密封,不靠材料硬撐
要能泡水,第三種做法幾乎是必備:3D列印防水真正可靠的一段,是把密封交給專門的密封件,列印件只負責提供一個夠平、夠硬的接觸面。
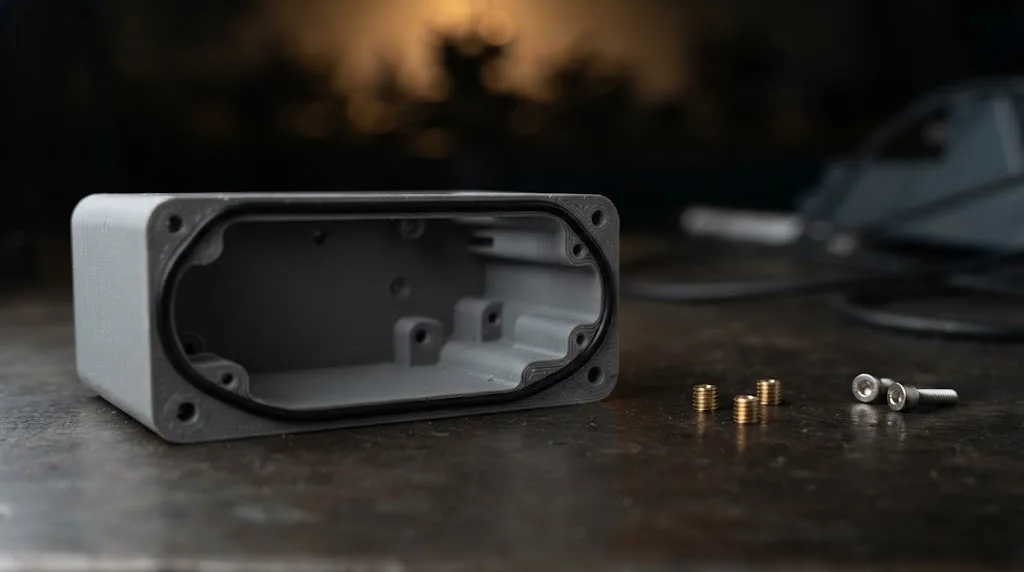
最常見的是在上下殼之間開一條O型環溝槽,溝寬與深度照所選O型環規格算,壓縮量抓一到三成;小件或不拆的件可以改用矽膠填縫或泡棉墊片。螺絲孔一律用銅嵌件加墊圈,不要直接在薄壁上攻牙,鎖幾次就會把密封面撐裂。
這種做法的好處是可拆、可維修、壽命也長,代價是設計要多花時間,而且接觸面要印得夠平——建議把密封面水平列印,或留一點餘量之後再加工。要長期使用的3D列印防水件,我大多會往這條路走。
做法四:換製程或換材料
第四種做法是換掉前提:有些件根本不該用列印件去扛防水。數量多、形狀又固定的外殼,開一套簡易模或買標準防水盒再加工,往往比每一件都做封層划算得多。
材料上也有選擇。要耐候又要防水的戶外件,FDM的ASA或PA-CF比樹脂合適;要軟質密封面,TPU可以直接印成一體的墊圈;要在高溫環境下防水,就得往PPS-CF這類工程材料走。材料換了,前面講的外壁與接縫規則一樣要做,不會因為換成工程塑料就自動不漏。
我們通常會先問一句:這個件是要驗證設計,還是要直接上線用?驗證階段用3D列印防水加封層很合理,真的要量產就該重新算一次成本。這一題問清楚,常常能幫客戶省掉一整輪白做的工。
最容易漏的四個位置
實際拆開會漏的件來看,3D列印防水失敗九成以上都卡在同樣四個位置,而且都能在設計階段先處理掉。
| 位置 | 為什麼漏 | 怎麼處理 |
|---|---|---|
| 螺絲孔與嵌件周邊 | 孔底剩不到一毫米、攻牙又把層破壞掉 | 改銅嵌件加墊圈,孔底保留三毫米以上實體 |
| 分件接合面與Z接縫 | 黏合不連續、接縫剛好落在密封面 | 接縫指定藏在角落,接合面加止水階差再上膠 |
| 出線孔與接頭 | 線材周圍永遠留著縫 | 用壓線頭或防水接頭,不要只靠矽膠糊住 |
| 平面與側壁的轉角 | 頂層層數不足、橋接區有針孔 | 頂底各五層以上,轉角加圓角避免橋接 |
這四處先處理掉,比事後補膠有效得多。補膠只能救急,時間一久一定會再滲,拆開重做反而更花錢。
怎麼確認真的不漏?三種檢測與一條界線
3D列印防水做完一定要驗,不要靠感覺。實務上有三種成本不高的檢測:浸水氣泡法(件內打微壓後泡進水裡,看哪裡冒泡,最容易找到漏點)、靜置浸水法(泡設定時間後開殼看內部試紙有沒有變色)、以及水柱沖洗(模擬實際使用的潑灑強度)。
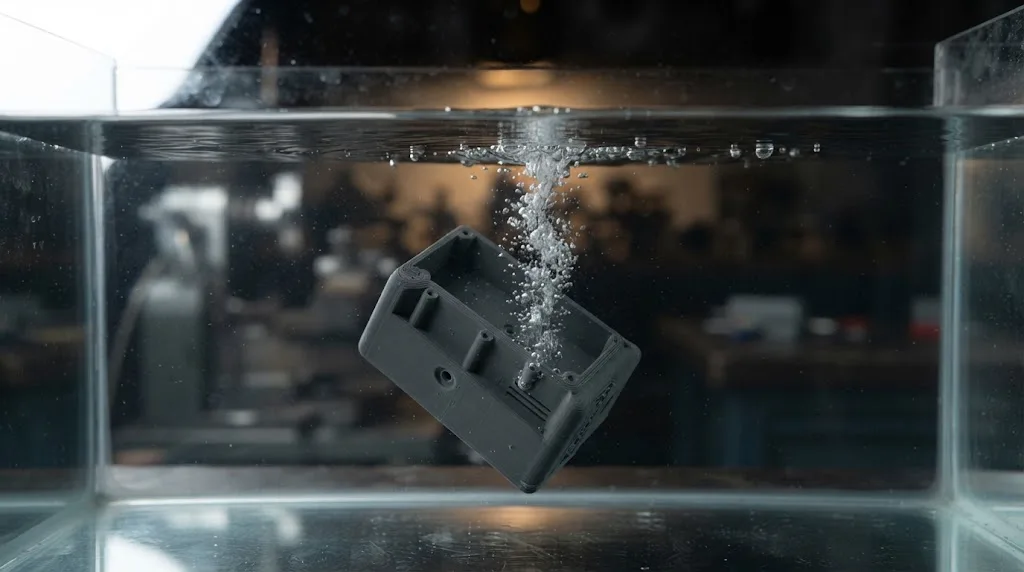
三種都能自己做,重點是先講好條件:泡多深、泡多久、水溫多少、泡完要不要還能正常運作。沒有條件就沒有驗收標準,交件之後只會各說各話。建議把這幾項直接寫在需求單上,連測幾件、允許幾件不過都一起定下來。
界線也要先說明白:造峯不出具第三方認證測試報告,也不保證IP防水等級。要正式的防水等級認證,得送第三方實驗室;我們負責的是把3D列印防水做到能通過你指定的驗證條件,並把做法與風險講清楚。
送件前先講清楚這三件事
詢價時把這三件事一起寫進來,3D列印防水的報價和做法就能一次到位,不用來回問。
第一,使用環境:室內防潑、戶外淋雨、還是要泡在水裡;有沒有日照、油污或藥水。第二,驗收條件:你打算怎麼測、測多久、通過的標準是什麼。第三,要不要可拆:要維修就得走密封件,不能整件封死。
這三件講清楚,我們才答得出「能」或「不能」。還在評估階段也沒關係,把件的用途講一下,我們可以先給一個做法與成本的方向,再決定要不要真的做到泡水等級。
要做防水件嗎?
把 3D 檔、使用環境(室內室外、會不會泡水、大概幾度)、數量與需求交期傳過來,我們會先判斷該走哪一種做法再回覆工期區間;需要加密封件或封層的,會一併說明會增加多少工序。高雄造峯工藝設有展示空間,可預約帶樣品現場討論。
LINE 傳件況給我們看FAQ 常見問題
Q1:3D列印防水的件可以直接泡在水裡嗎?
單靠列印本身不建議。要泡水的件通常得加上O型環或矽膠密封,再視情況做一層封閉塗層;只做列印參數調整,大多只能撐住潑灑與短時間沖洗。
Q2:哪一種製程做3D列印防水最好?
小件而且不受力的話,光固化樹脂本身最緻密;外殼類或要受力的件通常走FDM加密封設計;SLS尼龍件本身多孔,一定要做封閉處理才行。
Q3:可以給我IP防水等級嗎?
不行。IP等級要第三方實驗室依標準測試才算數,造峯不出具第三方認證測試報告。我們可以把件做到通過你指定的驗證條件,並說明做法與風險。
Q4:外壁要加到幾圈才夠?
密封面附近建議至少四圈外壁、壁厚兩毫米以上,頂底各五層以上。再往上加效果有限,不如把力氣花在接縫與螺絲孔。
Q5:補矽膠可以解決漏水嗎?
可以救急,但不是長久解法。矽膠會老化、也會被震動鬆開,真正該做的是把漏點設計掉——改嵌件、改接縫位置、或加一條O型環溝槽。
Q6:做3D列印防水交期會差很多嗎?
會。加封層要等乾、加密封件要多一道組裝與測試,比一般件多出幾個工作天是常態。急件的話建議先把防水範圍縮到真正需要的那一段。
延伸閱讀
本文由造峯工藝技術團隊整理撰寫|最後更新:2026 年 10 月