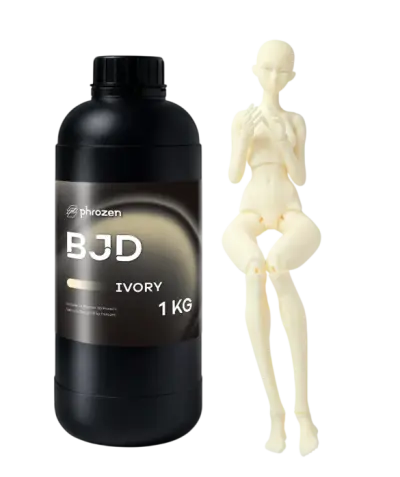

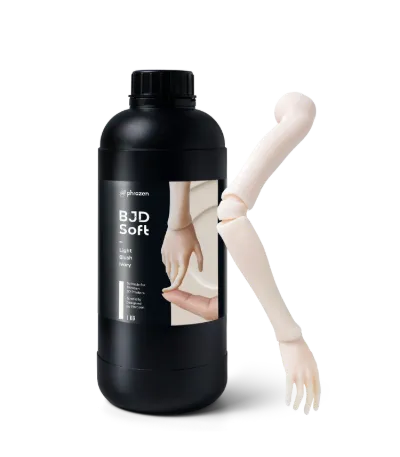
BJD 的皮膚件用硬樹脂印,摸起來就是一塊塑膠。柔感樹脂要處理的是觸感這一段——硬度落在 Shore 45–50A、回彈只有 1–2%,按下去會慢慢回來,手感接近矽膠而不是橡皮。
Phrozen BJD 柔感樹脂是 405nm 的軟質光固化樹脂,硬度 Shore 45–50A、低回彈 1–2%,底色為淡粉象牙色,用來列印球型關節人偶的皮膚外殼、軟膠公仔,以及可動人偶的軟質部件。
以下說明它與硬質 BJD 樹脂的分工、三項核心特性、固化與後處理必做的一步,以及哪些狀況不建議使用。
硬件歸硬件,皮膚歸皮膚
這支樹脂不是拿來取代硬質 BJD 樹脂的,兩者是分工關係。關節球、骨架、受力結構仍然要用硬料,才撐得住反覆擺動;外層的皮膚殼、手腳軟件則換成柔感樹脂,摸起來才有肉感。
分件列印的前提是兩種樹脂各自調參數。硬料與軟料的曝光、抬升速度都不一樣,不能用同一組設定直接印完兩種件。
三項核心特性
硬度 Shore 45–50A,介於軟橡膠與矽膠之間;回彈值 1–2%,意思是壓下去之後緩慢回復,不會像彈性體那樣彈回來。這個「慢」正是皮膚感的來源。
原色就是接近膚色的淡粉象牙,不必先噴底色。腮紅、唇色、雀斑、陰影這些妝感細節可以直接畫在件上,省掉一層打底的工序,也避免底漆讓軟件變硬。
軟膠公仔傳統上要開模灌製,數量少的時候模具費分攤不下來。用這支樹脂直接列印,10 到 50 件這種量級可以跳過開模,改款與改尺寸也只要改檔案。
後處理:甘油浸泡那一步不能省
軟料固化後表面容易發黏。原廠建議的做法是固化時把件泡在甘油裡約 30 分鐘,時間到儘快取出,用清水沖乾淨後晾乾。這一步同時處理兩件事:降低表面黏性,以及避免件體吸液膨脹。
泡過頭會膨脹,所以「時間到就取出」比「泡久一點更保險」重要。完成後可用壓克力、琺瑯或硝基漆上色。
第一次印先做測試格。軟料對曝光比硬料敏感,直接印整件失敗的代價高。先印一塊小測試格確認曝光與抬升,確定沒問題再印正式件。
哪些狀況不要用這支
- 關節與受力結構——軟料撐不住反覆轉動,請用硬質 BJD 樹脂。
- 需要銳利邊角與細薄特徵的件——軟料脫模後容易變形,細節表現不如標準樹脂。
- 要求高尺寸精度的功能件——軟材本身會形變,不適合做配合尺寸嚴格的零件。
適用機型與列印參數
相容多數通用 405nm LCD 光固化機。各機型的曝光與抬升建議值整理在樹脂參數頁,先照該頁數值起跳,再用測試格微調。