
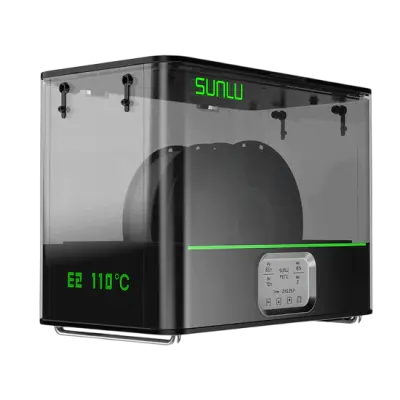
同樣是烘乾機,能不能上到 110°C 決定了兩件事:尼龍與 PC 這類工程材料烘不烘得徹底,以及能不能做退火。退火烘乾機 SUNLU E2 就是為這兩件事設計的——它不只是乾燥設備,還是提升成品強度的後處理工具。
SUNLU E2 為工程級材料設計,500W PTC 加熱模組、最高 110°C,20 分鐘可升至 50°C、30 分鐘升至 70°C。矽膠密封條搭配雙腔體加熱結構,隔絕水氣並維持溫度穩定。
與一般烘乾機最大的差別是退火功能——可對列印成品進行加熱處理以提升強度與耐熱。但退火會造成收縮變形,這一點下方有完整說明。
退火烘乾機的核心:什麼是退火
退火(Annealing)是把列印完成的成品加熱到接近材料的玻璃轉化溫度並維持一段時間,再緩慢降溫的處理方式。
FDM 列印時,熔融的線材是快速冷卻固化的,分子鏈來不及排列整齊,結晶度低。退火給了分子鏈重新排列的時間與能量,處理後通常能得到:
- 強度提升——結晶度增加,層間結合改善。
- 耐熱性提升——熱變形溫度往上移動,這對 PLA 件特別有感。
- 內應力釋放——降低成品在後續使用中自行變形或開裂的機率。
退火需要的溫度高於乾燥。一般烘乾機的 70°C 上限做不到,這就是退火烘乾機需要 110°C 的原因。
這是最需要事先知道的一件事。退火過程中分子鏈重新排列,成品幾乎必然會發生尺寸變化——常見的情況是 Z 軸方向收縮、XY 方向略微膨脹,薄件或大跨距結構還可能翹曲。
實務建議:
- 需要精密配合的件不要退火,或先做測試件量出收縮率再補償尺寸。
- 用支撐物填充或墊平,減少軟化階段的自重變形。
- 緩慢降溫,急速冷卻反而會產生新的內應力。
- 先小件試做,不同材料、不同品牌線材的退火表現差異很大。
退火是「用尺寸精度換強度」的取捨,不是免費的升級。
退火烘乾機的四項核心設計
退火烘乾機的加熱功率是一般機種的一倍以上,20 分鐘升至 50°C、30 分鐘升至 70°C。PTC 加熱器屬自限溫元件,達到設定溫度後功率自動下降,升溫快且不易過熱。
退火烘乾機的密封條隔絕外部水氣,避免過程中濕氣持續進入;全方位雙腔體加熱則讓箱內溫度分布更均勻。對退火而言,溫度均勻性比溫度高低更關鍵——局部過熱會直接讓成品軟塌變形。
退火烘乾機 110°C 的上限能完整處理 PA(尼龍)與 PC 這類建議乾燥溫度 70–80°C 的工程材料——這是 70°C 機種只能勉強達到下限的區間。ABS、PETG、TPU、PLA 等常見材料自然也完全涵蓋。
退火烘乾機內建各材料的預設參數,不必自己查表換算;安全斷電機制則針對長時間高溫運作設計。110°C 的機器與 70°C 的機器,安全需求不是同一個等級。
退火烘乾機可以裝多少線材
| 配置 | 說明 |
|---|---|
| 2 卷 1KG | 一般線材的標準配置 |
| 1 卷 3KG | 僅保證相容 SUNLU(三綠)原廠 3KG 捲軸 |
| 成品退火 | 取出線材軸後可放入列印成品進行退火處理 |
*各品牌 3KG 線材的捲軸直徑與寬度不一致,非 SUNLU 原廠捲軸不保證能放入。若你使用其他品牌的 3KG 耗材,購買前請先確認捲軸尺寸。
退火烘乾機 E2 與 S4 該選哪一台
| 項目 | E2 退火烘乾機 | S4 線材烘乾機 |
|---|---|---|
| 最高溫度 | 110 °C | 70 °C |
| 加熱功率 | 500W | 330W |
| 退火功能 | 支援 | 不支援 |
| 線材容量 | 2 卷 1KG 或 1 卷 3KG | 4 卷 1KG |
| 邊烘邊印 | — | 8 線孔支援 |
| PA/PC 乾燥 | 完整涵蓋 | 僅達建議下限 |
| 外觀尺寸 | 400 × 220 × 307 mm | 458 × 218 × 302 mm |
一句話判斷:要處理工程材料、或想做退火提升成品強度選 E2;要同時烘多卷、邊烘邊印、多機台共用選 SUNLU S4 線材烘乾機。兩台的設計目標不同,不是升級關係——常用 PLA、PETG 且需要長時間連續列印的人,S4 反而更實用。
退火烘乾機適合的使用情境
- 使用 PA(尼龍)、PC 等工程材料——70°C 機種處理不徹底的材料。
- 需要提升成品強度或耐熱——退火處理後的功能件、治具。
- PLA 件想提高耐熱——PLA 退火後的熱變形溫度改善最明顯。
- 使用 3KG 大捲線材——一般烘乾機放不進去。
- 需要釋放內應力——避免成品放置後自行變形或開裂。
- 高濕度環境的深度乾燥——高功率與密封結構讓乾燥更徹底。
還沒決定要用哪些工程線材?先看看現售耗材。
瀏覽 FDM 線材 →