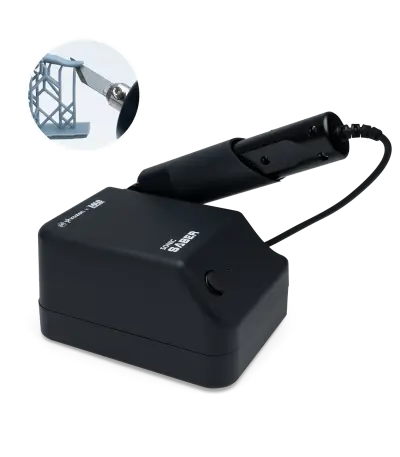
拆支撐是光固化列印最容易毀掉成品的一步——尖嘴鉗會壓裂、筆刀會滑刀、鑷子會扯斷。超音波刀換了個做法:靠每秒 35,000 次以上的高頻震動切開材料,刀鋒只要輕輕靠上去,不需要施力。
Phrozen Sonic Saber 超音波刀振盪頻率 40 kHz,筆式操作設計,可精準去除貼近造型的支撐而不留殘點或凹洞,也能用於修整組件公差讓模型密合。
除了 3D 列印模型,也可切割塑膠、保麗龍、樹脂、PP 板、瓦楞板等材質。本機為固定頻率運作,無段速調整。
為什麼超音波刀不用施力
傳統工具靠的是「壓」或「剪」——刀刃要推開材料才能切進去,這個推力就是成品裂開、支撐根部留下凹洞的來源。
超音波刀的原理不同:40 kHz 的高頻震動讓刀刃在極短時間內反覆微幅位移,材料在接觸點被逐步分離而不是被壓開。實際使用時只要把刀鋒靠上去,幾乎不需要施力就能切斷。
對細件的差別最明顯。細長的武器、觸角、單獨的手指這類部位,用尖嘴鉗夾的瞬間力量會傳到整個結構;超音波刀是局部作用,力量不會傳導到旁邊的細節上。這也是它能「貼近造型切割」的原因。
超音波刀的四項用途
可以完整切除支撐,快速滑順且毫不費力。不留殘點、不留凹洞——傳統工具切完常要再打磨一輪,超音波刀切面乾淨,後續處理省一段。
強力高速音波震動,筆刀只要輕輕一劃,即可去除貼近造型的支撐。深凹處、鏤空結構、包覆式造型這些鉗子伸不進去的地方,筆式外型可以直接切入,免去模型損壞的風險。
分件模型組裝不上去,多半是收縮或支撐殘留造成的公差問題。超音波刀讓切割與修改更精準,可以一點一點修到剛好——不像用銼刀或砂紙,一不小心就磨過頭。
塑膠、保麗龍、樹脂、PP 板、瓦楞板等材質皆可處理。建築模型、場景製作、包裝打樣都用得上——但金屬與玻璃不可切割,詳見下方安全說明。

- 務必配戴防割手套。超音波刀不需施力即可切開材料,這代表它同樣不需施力就能切開皮膚。
- 使用中與使用後請勿直接觸摸刀片。高頻震動會使刀片升溫,高溫會導致灼傷——切完不要習慣性地用手去摸刀鋒確認。
- 請勿切割金屬或玻璃。這兩種材質會損壞刀片,並可能造成碎屑噴濺。
完整的安全與保養事項請見產品規格分頁。使用時請保持手部乾燥、遠離兒童,並勿將刀片指向他人。
超音波刀規格
| 運作規格 | |
|---|---|
| 振盪頻率 | 40 kHz |
| 速度調整 | 固定頻率運作,無段速調整 |
| 電壓 | DC 12V 3A |
| 尺寸與重量 | |
| 主機尺寸 | 129.1 × 125.3 × 70.5 mm |
| 筆刀尺寸 | 133 × 30 mm |
| 主機重量 | 300 g |
| 筆刀重量 | 75 g |
| 手持電纜長度 | 1,050 mm |
| 刀片 | |
| 附贈刀片尺寸 | 18 × 4 × 0.38 mm |
| 刀片角度 | 30 度尖角 |
| 刀片替換 | 可替換其他規格相仿之刀片 |
規格以實際出貨品為準,如有更動恕不另行通知。*振盪頻率 40 kHz 即每秒約 40,000 次震動。
超音波刀適合的使用情境
- 做細件公仔與微縮模型——細長結構最怕拆支撐時斷掉。
- 有深凹處或鏤空結構的模型——鉗子伸不進去的位置。
- 分件組裝模型——修公差讓接合面密合。
- 成品要求切面乾淨——省下一輪打磨。
- 建築模型與場景製作——保麗龍、PP 板、瓦楞板都能切。
- 批量後處理——不需施力代表手比較不容易累。
① 不可調速。本機為固定頻率運作,沒有段速調整。切不同材質時是靠下刀角度與推進速度來控制,不是調整機器強度。
② 刀片是耗材。附贈刀片為 18 × 4 × 0.38 mm、30 度尖角,變鈍或崩刃後需更換。可替換其他規格相仿的刀片,選購前請確認尺寸相容。
搭配建議:超音波刀處理的是「拆支撐與修整」這一段。前面的清洗與固化可參考 Wash & Cure 清洗固化組;後續的打磨與上色可參考 ZF 模型漆。支撐配置本身若規劃得好,拆的時候也會輕鬆很多——可參考 模型支撐結構設計技巧。
後處理太花時間?也可以整批交給我們處理。
了解 3D 列印代工服務 →