造峯工藝工業級 3D 列印現場SCROLL DOWN

Bambu 拓竹 Support for PA/PET 支撐線材

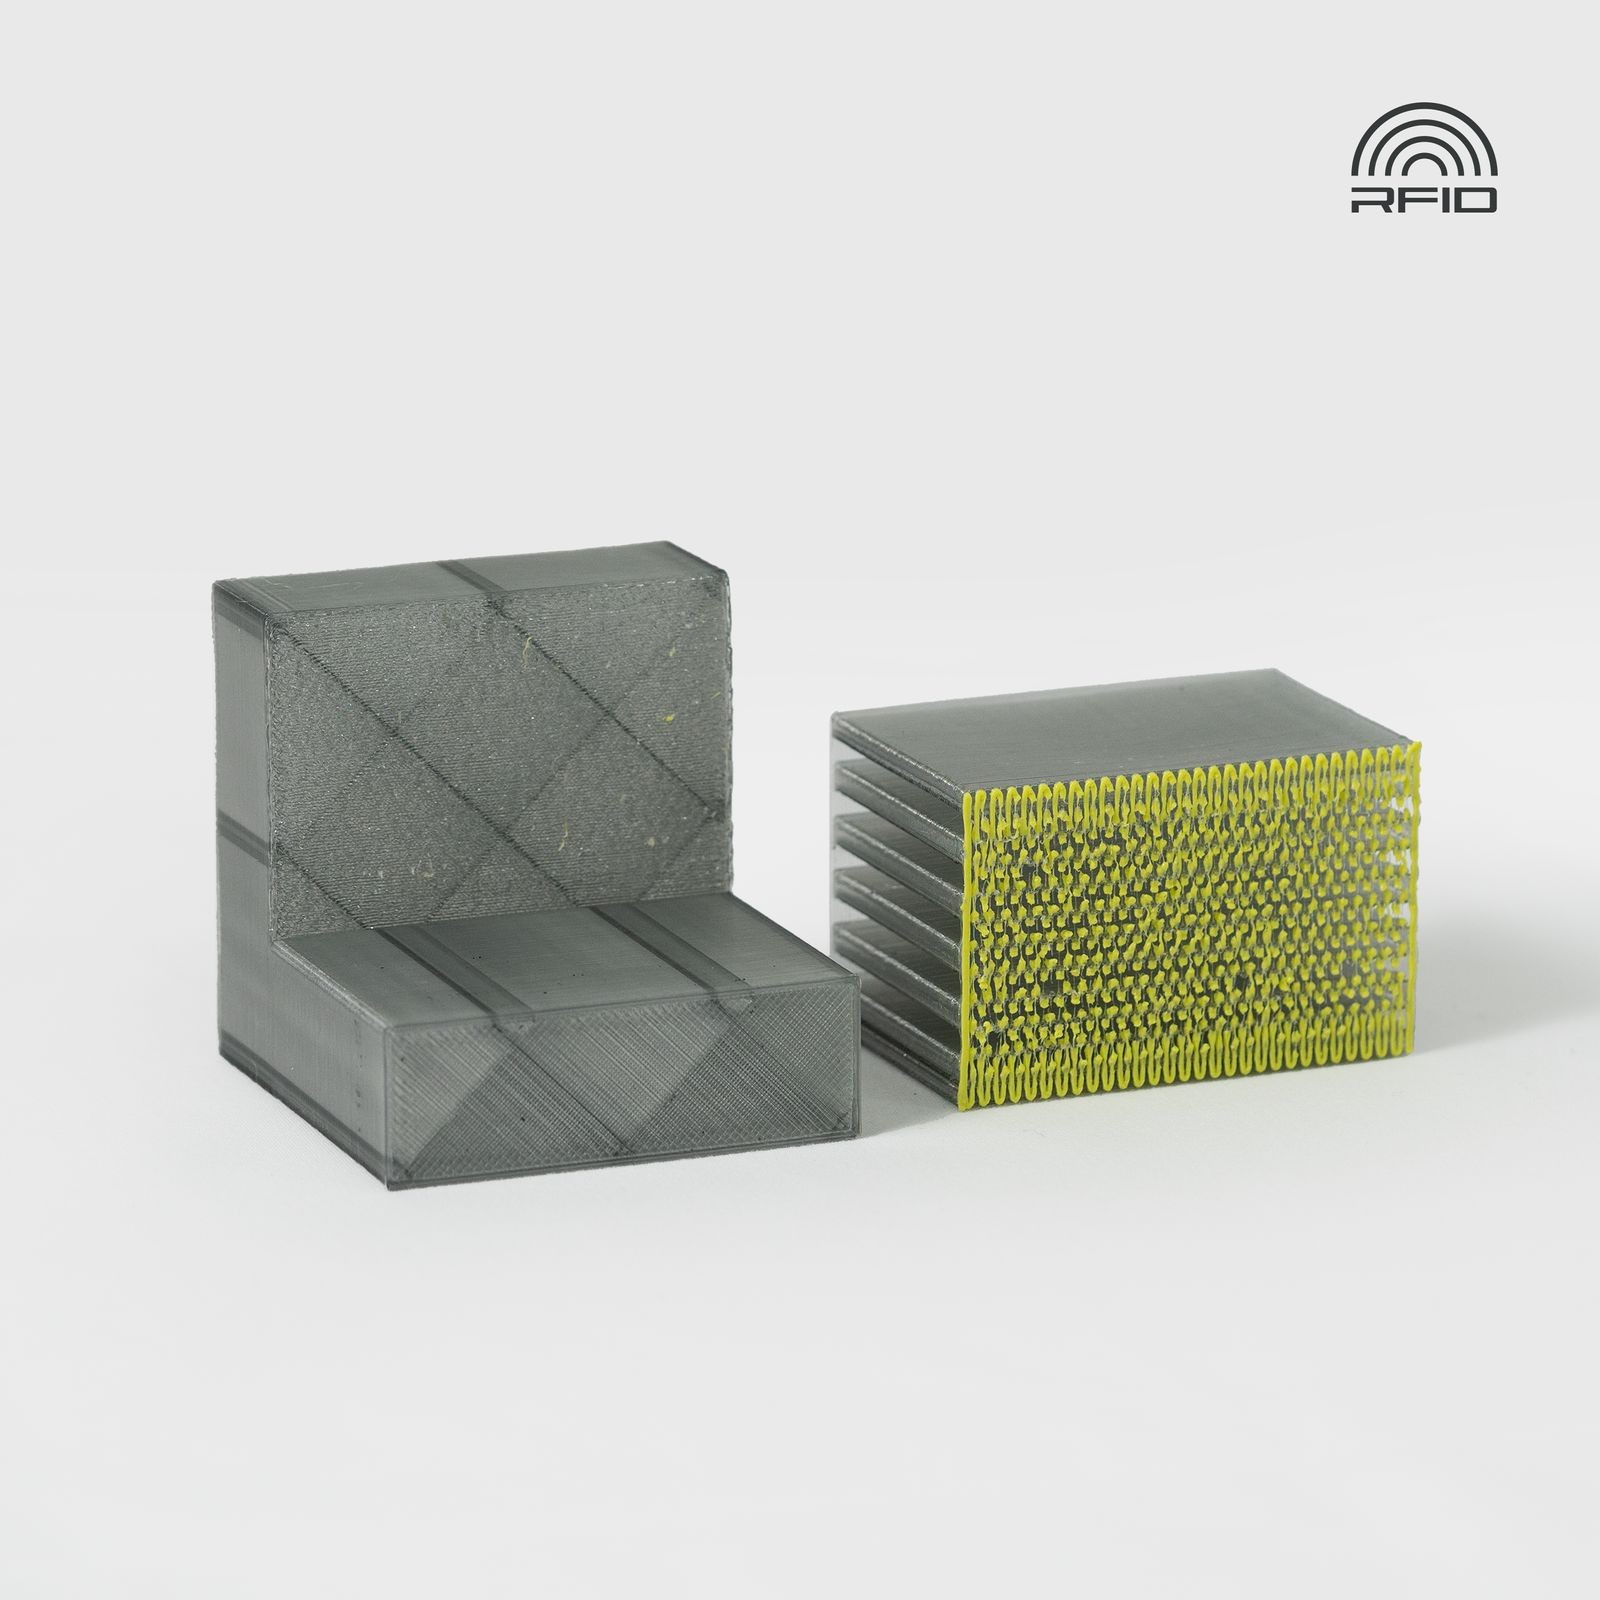
Bambu 拓竹 Support for PA/PET 支撐線材與高溫工程材列印件的支撐結構示意Bambu Support for PA/PET 支撐層與成品分離後的平整介面

PAHT-CF、PA6-CF、PET-CF 這類高溫工程材,印得出來只是第一關;支撐拆不拆得下來,常常才是決定要不要重印的關鍵。Support for PA/PET 就是專門配合這一段溫度帶做的支撐材。

先講結論

主材是尼龍、PET 或它們的碳纖/玻纖版本時,一般支撐材的溫度帶完全對不上。這支的列印溫度 280–300°C、熱床 80–110°C,是跟著工程材走的。

拆除方式是手動剝離,支撐面平整。顏色綠色,和深色工程材對比明顯,切片預覽和實際檢查都容易分辨。

Bambu Support for PA/PET 支撐層與成品分離後的平整介面
支撐層與成品分離後的介面;工程材本身硬,支撐若黏死幾乎無法修補,這一層的乾淨度很關鍵。

為什麼工程材不能用一般支撐材

PLA/PETG 用的支撐材在 190–220°C 擠出,而 PA6-CF、PET-CF 這類材料的噴嘴溫度在 280°C 以上。用低溫支撐材去撐高溫主材,支撐層會在主材的熱量下軟化、塌陷,支撐結構撐不住懸空面。

反過來,用主材自己當支撐在工程材上更麻煩:尼龍與碳纖材本身強度高、韌性也高,支撐黏死之後幾乎拆不下來,硬拆往往把件一起弄壞。

三項核心特性

溫度帶對應工程材

噴嘴 280–300°C、熱床 80–110°C,和 PAHT-CF、PA6-CF、PET-CF、PA-GF 同一個區間,支撐結構在列印全程維持形狀。

手動易拆、支撐面平整

與主材的黏著刻意降低,拆除時以手剝離為主,介面平整,減少後處理工時。

RFID 自動辨識

捲盤內建 RFID,放入 AMS 後自動讀取列印參數,不用手動設定支撐材的溫度與流量。

使用前要注意的事

工程材與支撐材都極度怕水氣。尼龍類材料在空氣中幾小時就會開始吸濕,支撐材也一樣——受潮的支撐層會出現氣泡與毛邊,剝除時反而把主材表面帶起來。

列印前請把主材與支撐材一起烘乾,並在列印過程中維持乾燥(乾燥箱或 AMS 搭配乾燥劑)。高溫工程材建議搭配硬化鋼噴嘴與密閉腔體機型。

哪些狀況不要用這支

  • 主材是 PLA 或 PETG:溫度帶過高,請改用 Support for PLA/PETG。
  • 機器沒有雙噴頭也沒有 AMS:無法在列印中途切換材料。
  • 機型最高溫度不到 300°C:支撐材本身擠不出來,需先確認熱端規格。

列印參數與適用機型

  • 線徑 1.75 mm ±0.03 mm、淨重 0.5 kg,附高溫可重複使用捲盤,內建 RFID。
  • 噴嘴 280–300°C、熱床 80–110°C、風扇 0–60%。顏色綠色,密度 1.17 g/cm³。
  • 需具備高溫熱端、雙噴頭或 AMS 的機型;機型與配件可參考 FDM 熱融成型 3D 列印機 與 FDM 配件。

基本規格

商品名稱Bambu Support for PA/PET
用途PA/PET 類高溫工程材專用支撐材料
建議搭配主材PAHT-CF、PA6-CF、PET-CF、PA-GF 等
顏色綠色
線徑1.75 mm ±0.03 mm
淨重0.5 kg
捲盤高溫可重複使用捲盤,內建 RFID
包裝內容線材+線軸 ×1、乾燥劑 ×1、線材標籤 ×1、外盒 ×1

*包裝與捲盤形式以實際出貨品為準。規格如有更動,恕不另行通知。

需要高溫熱端與多材料切換能力

本品列印溫度 280–300°C。熱端上限不到 300°C 的機型無法使用;同時必須具備雙噴頭或 AMS/AMS lite,才能在同一件列印中與主材切換。

高溫工程材建議搭配硬化鋼噴嘴與密閉腔體機型,以兼顧耐磨與翹曲控制。

建議列印參數

噴嘴溫度280 – 300 °C
熱床溫度80 – 110 °C
風扇速度0 – 60 %
使用方式指定於支撐介面層,需雙噴頭或 AMS

*參數取自 Bambu Lab 原廠資料,實際值請依機型與噴嘴口徑微調。

主材與支撐材要一起烘乾

尼龍與 PET 類材料吸濕極快,支撐材同樣會受潮。列印前請一併烘乾,並在列印過程中維持乾燥(乾燥箱或 AMS 搭配乾燥劑)。受潮會讓支撐層出現氣泡與毛邊,剝除時容易帶壞主材表面。

物理性質

密度1.17 g/cm³
熔融指數29.2 ± 2.1 g/10 min

*支撐材不作為承力結構使用,原廠未提供拉伸、彎曲與衝擊等機械性質數據。

常見問題

和 Support for PLA/PETG 可以互換嗎?

不行,兩者溫度帶差很多。本品 280–300°C,PLA/PETG 版是 190–220°C。用錯會讓支撐塌陷或根本擠不出來。

整個支撐結構都要用它嗎?

建議只指定在支撐介面層,基座仍用主材列印,一捲 0.5 kg 才用得久。

需要硬化鋼噴嘴嗎?

支撐材本身不含碳纖,但它的搭配主材(PA6-CF、PET-CF 等)含碳纖,整體列印流程仍建議使用硬化鋼或耐磨噴嘴。

為什麼是綠色?

工程材多為黑、灰、深色,綠色支撐在切片預覽與實體檢查時對比明顯,容易確認支撐有沒有殘留。

使用與保存注意事項

  • 列印前與主材一起烘乾,列印中維持乾燥環境。
  • 只用在支撐介面層,支撐基座用主材。
  • 確認機型熱端可達 300°C,並具備雙噴頭或 AMS。
  • 主材為 PLA 或 PETG 時請改用 Support for PLA/PETG。

PLA/PETG 的支撐請見 Bambu Support for PLA/PETG;工程線材請見 達億 PA6-CF 工業線材。
批量採購或材料選型確認

五捲以上批量報價|加 LINE

單捲購買請直接使用上方購物車|參數問題請先查閱上方列印參數

相關產品